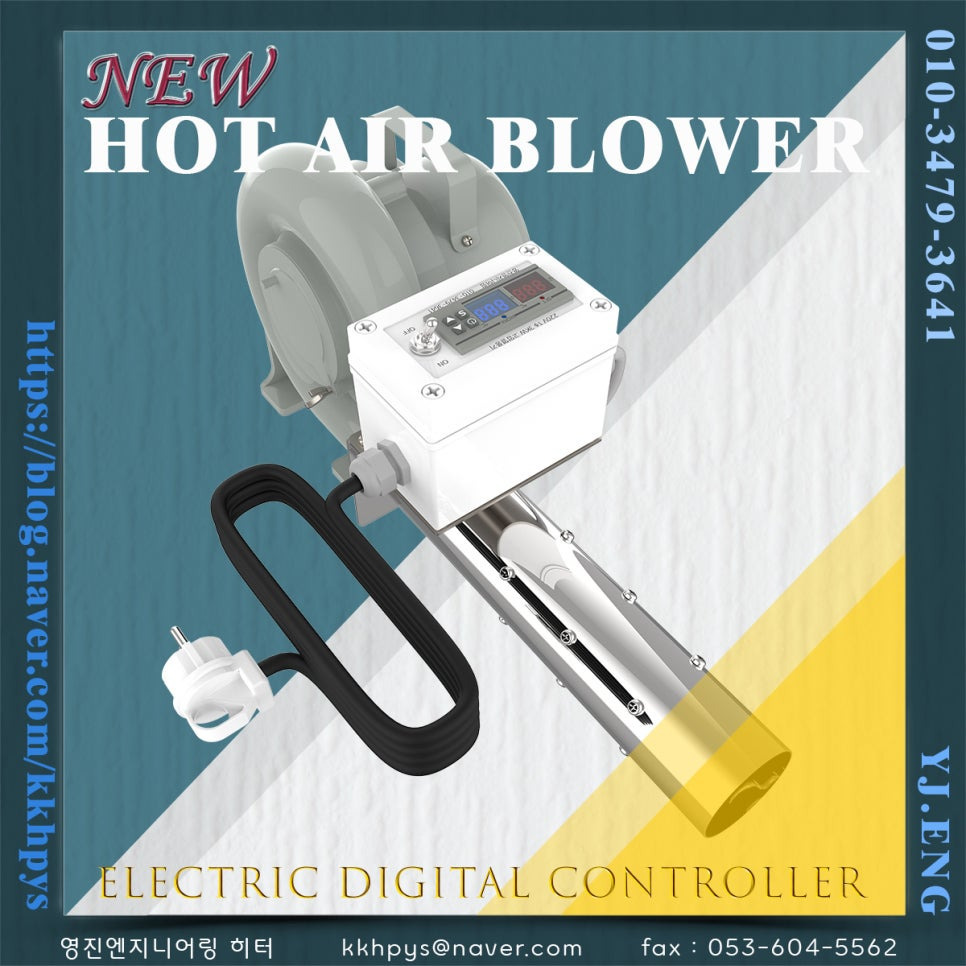
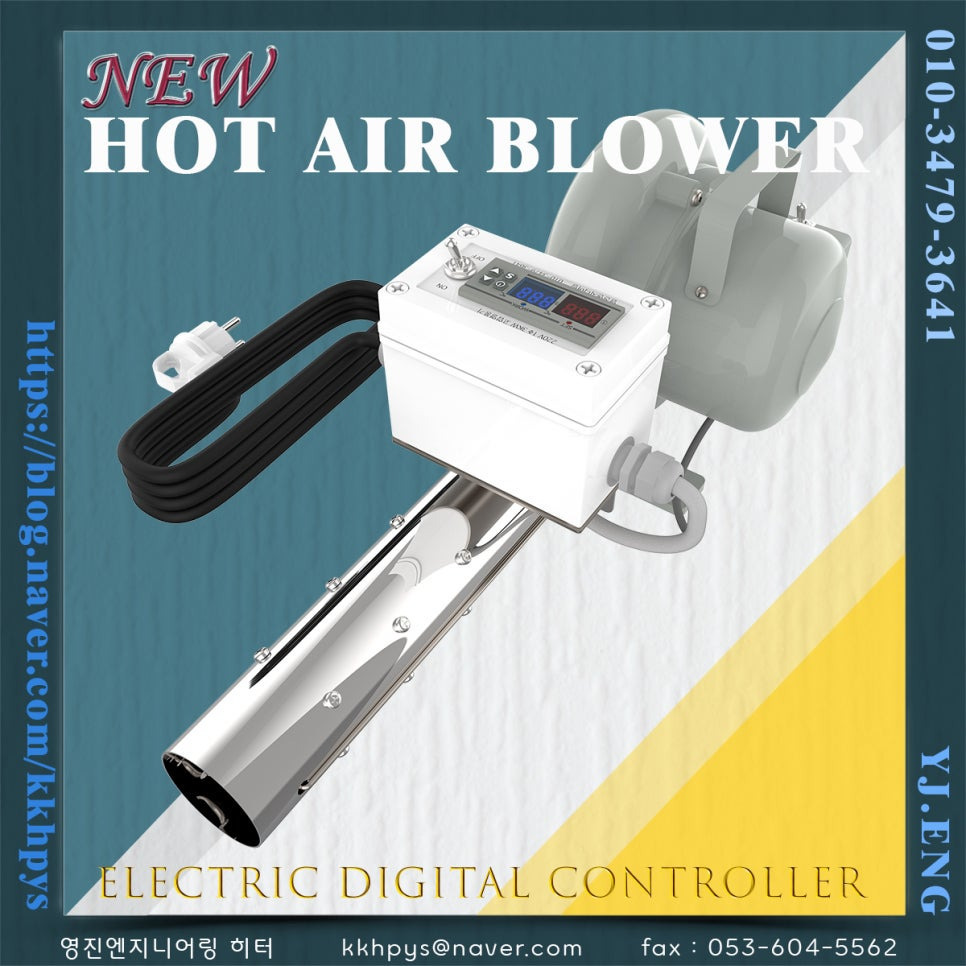
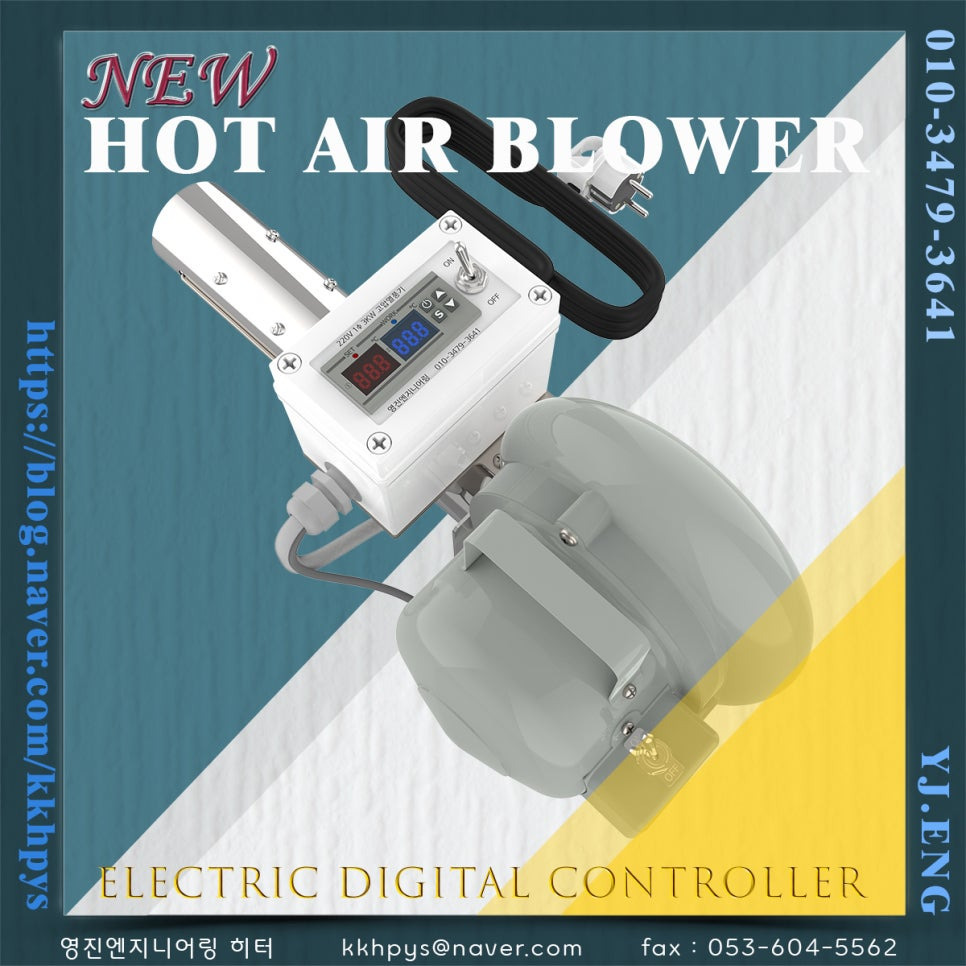
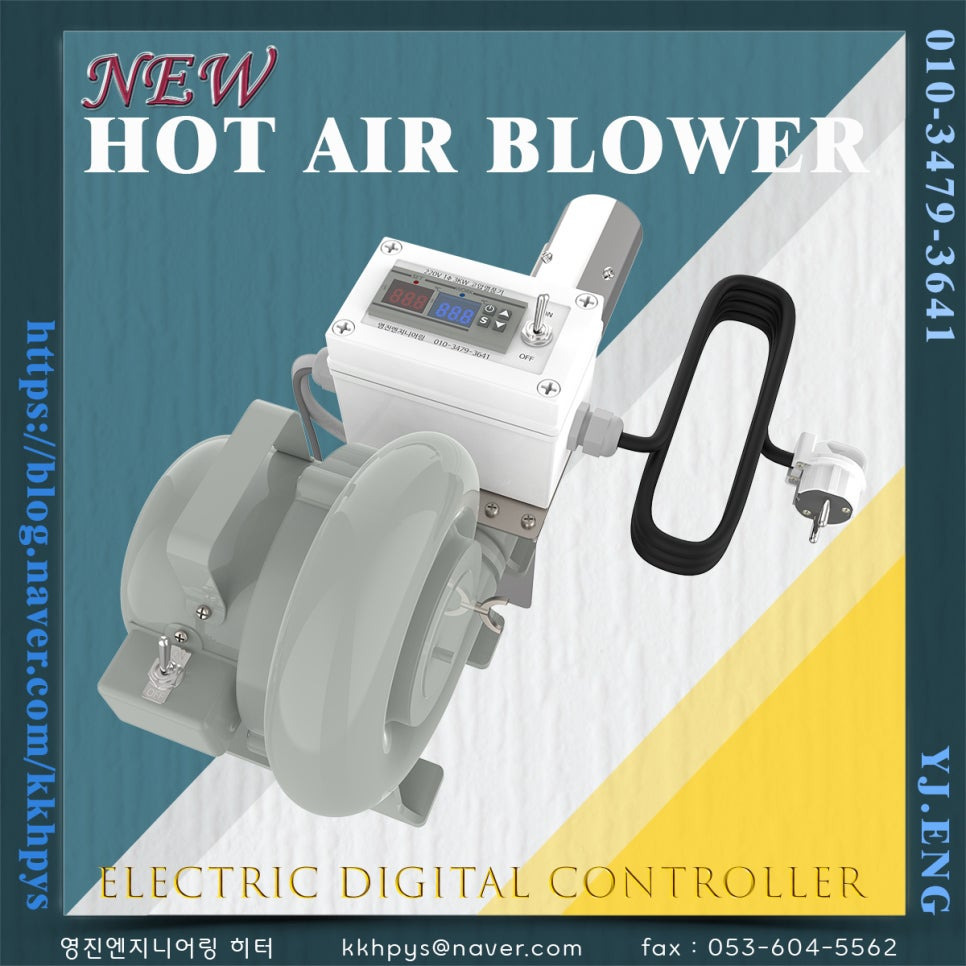
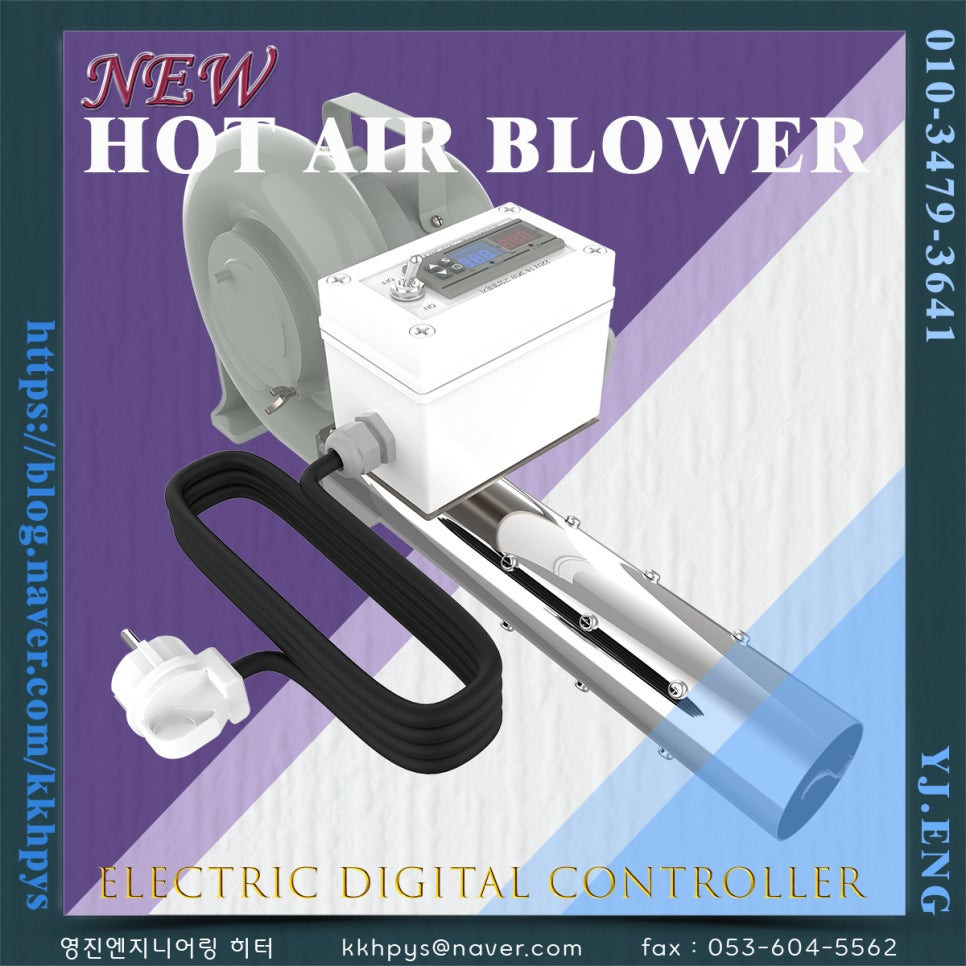
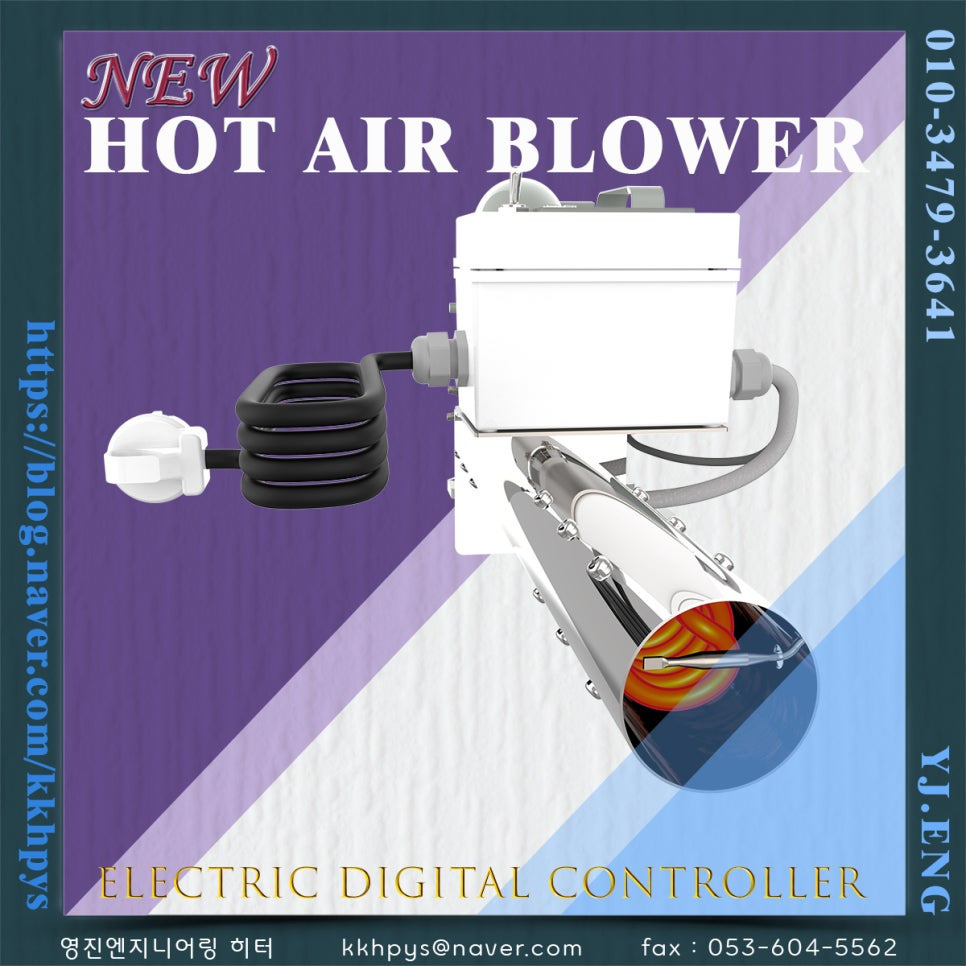
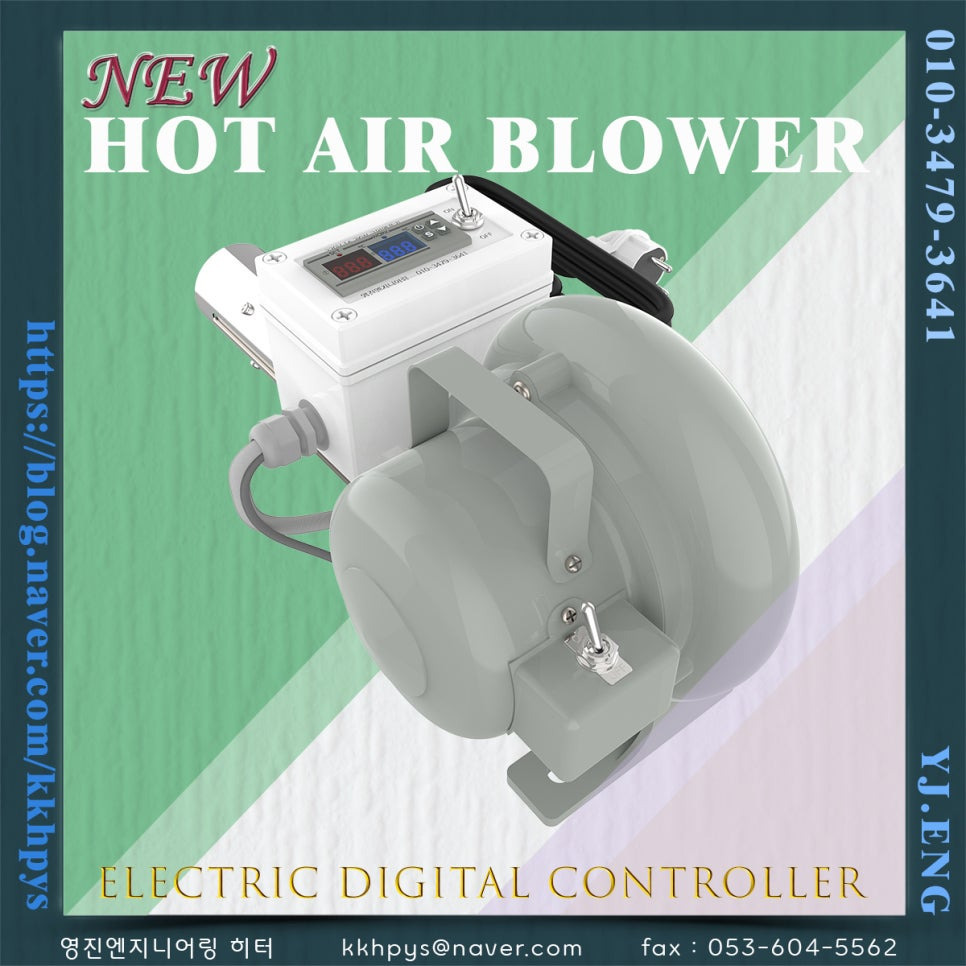
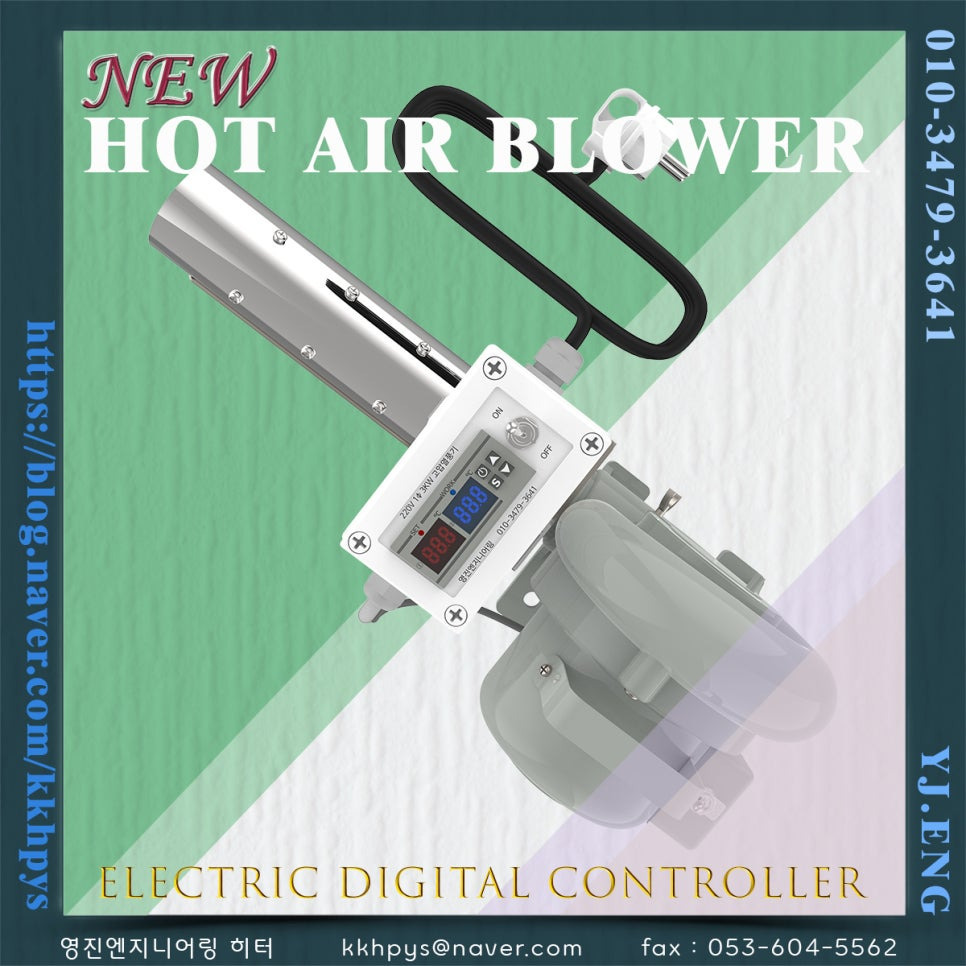
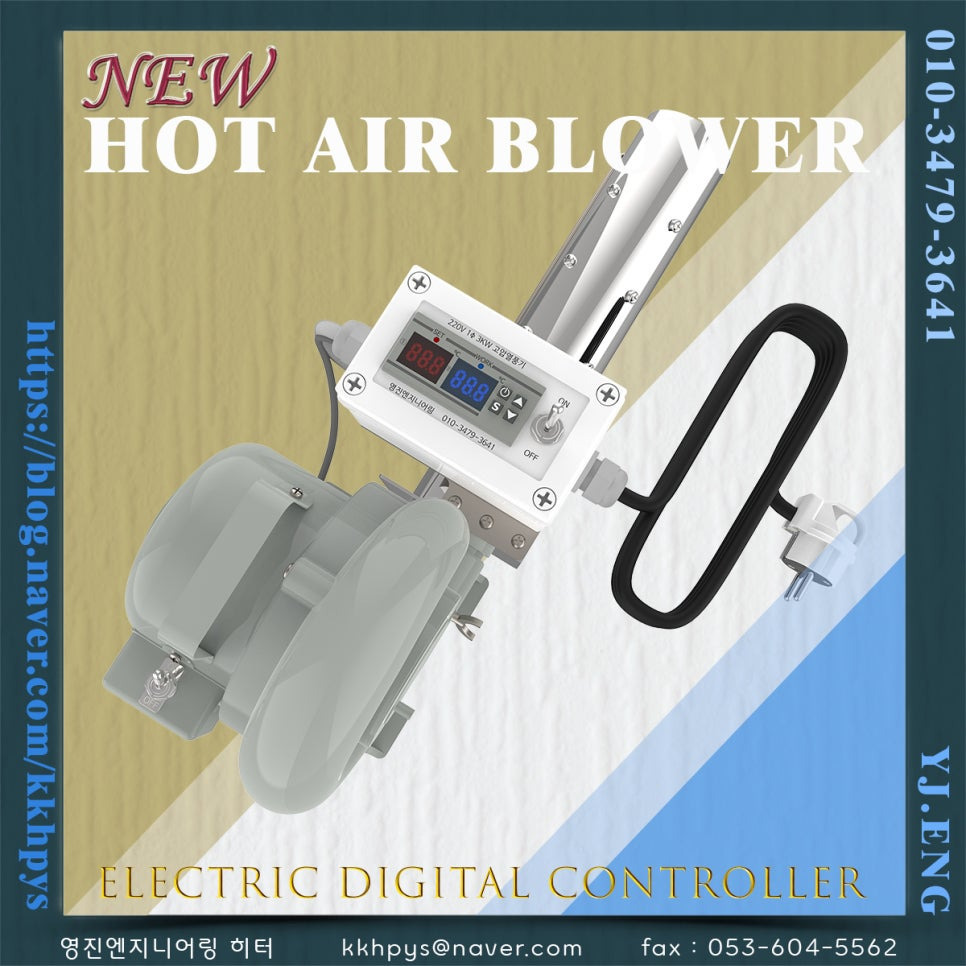
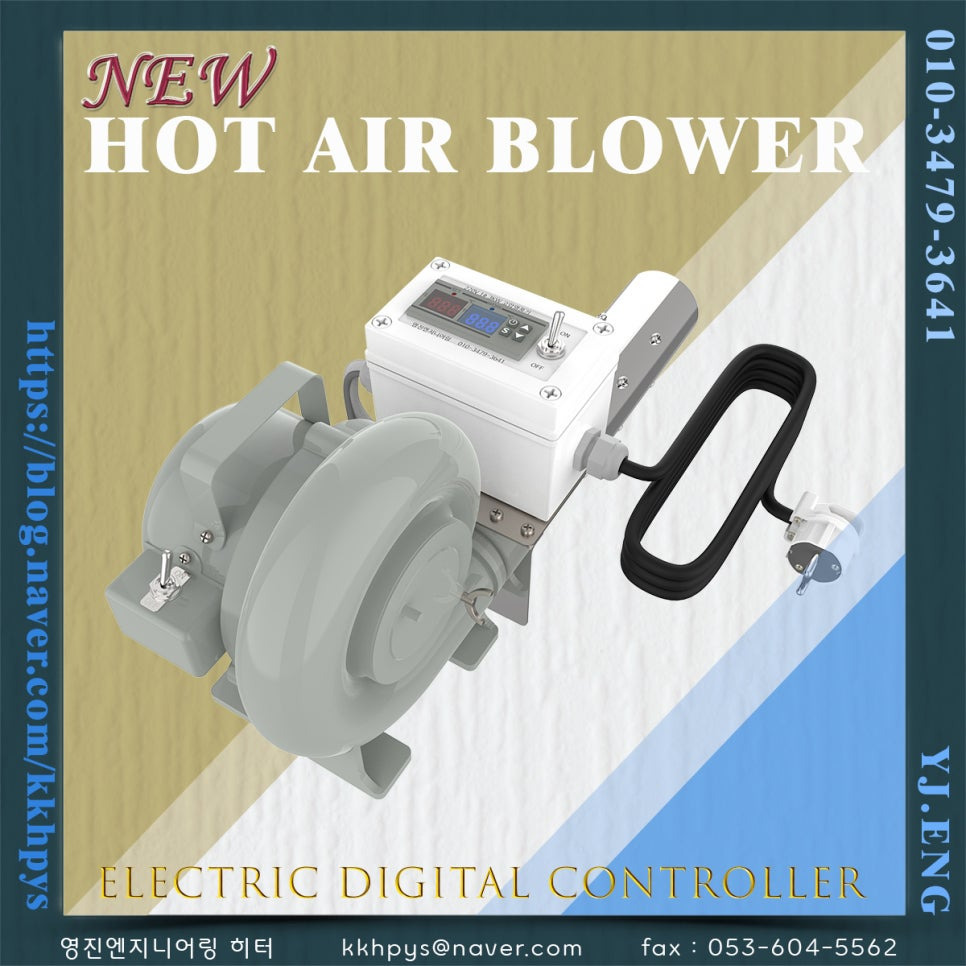
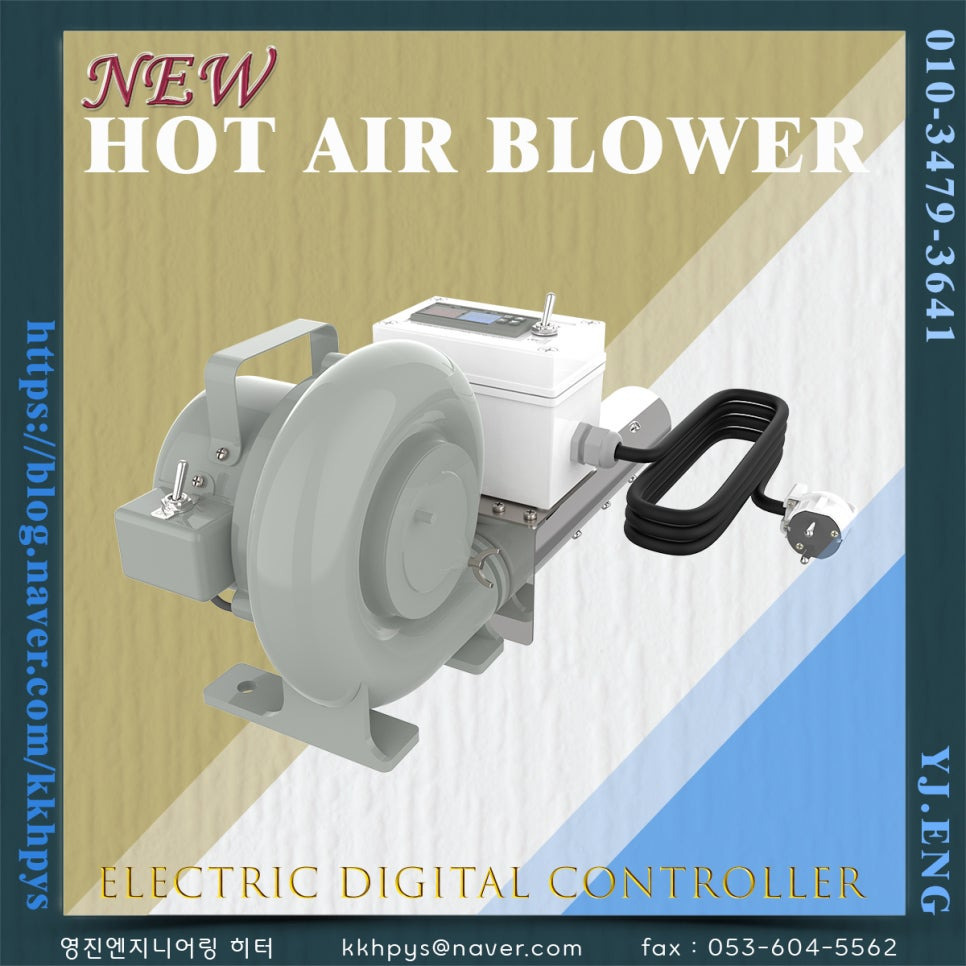
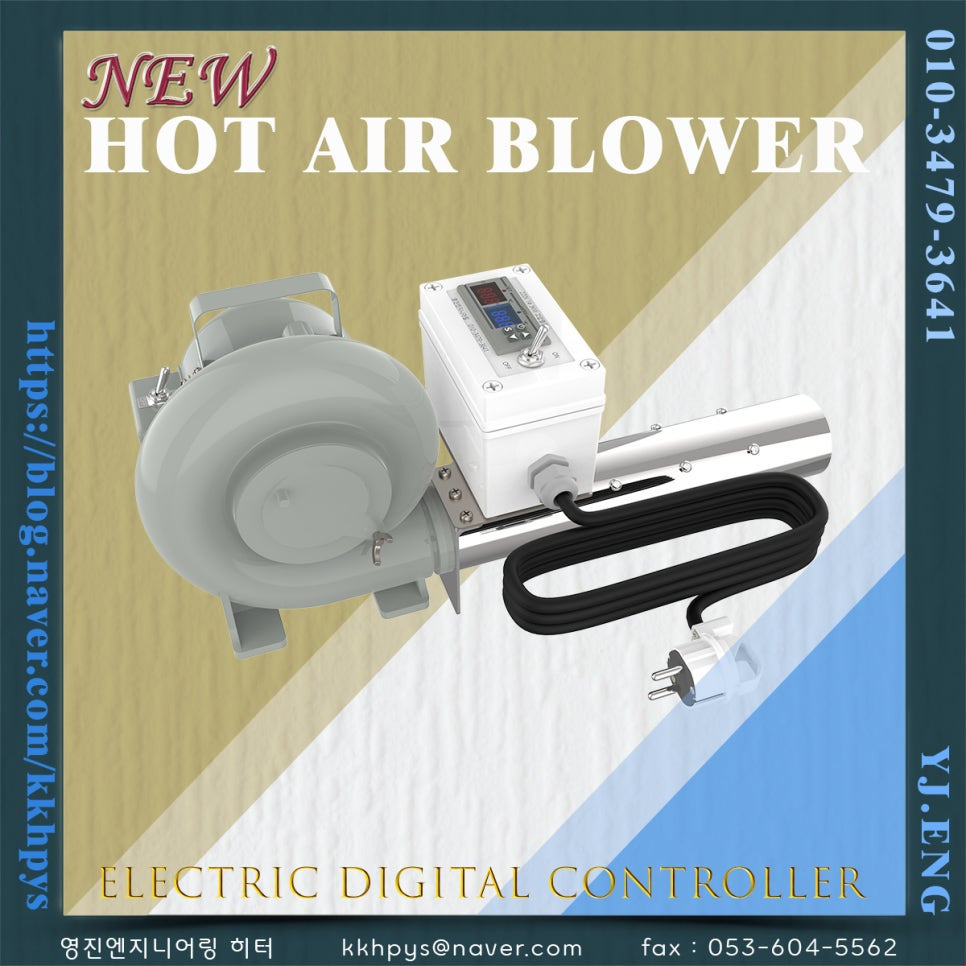
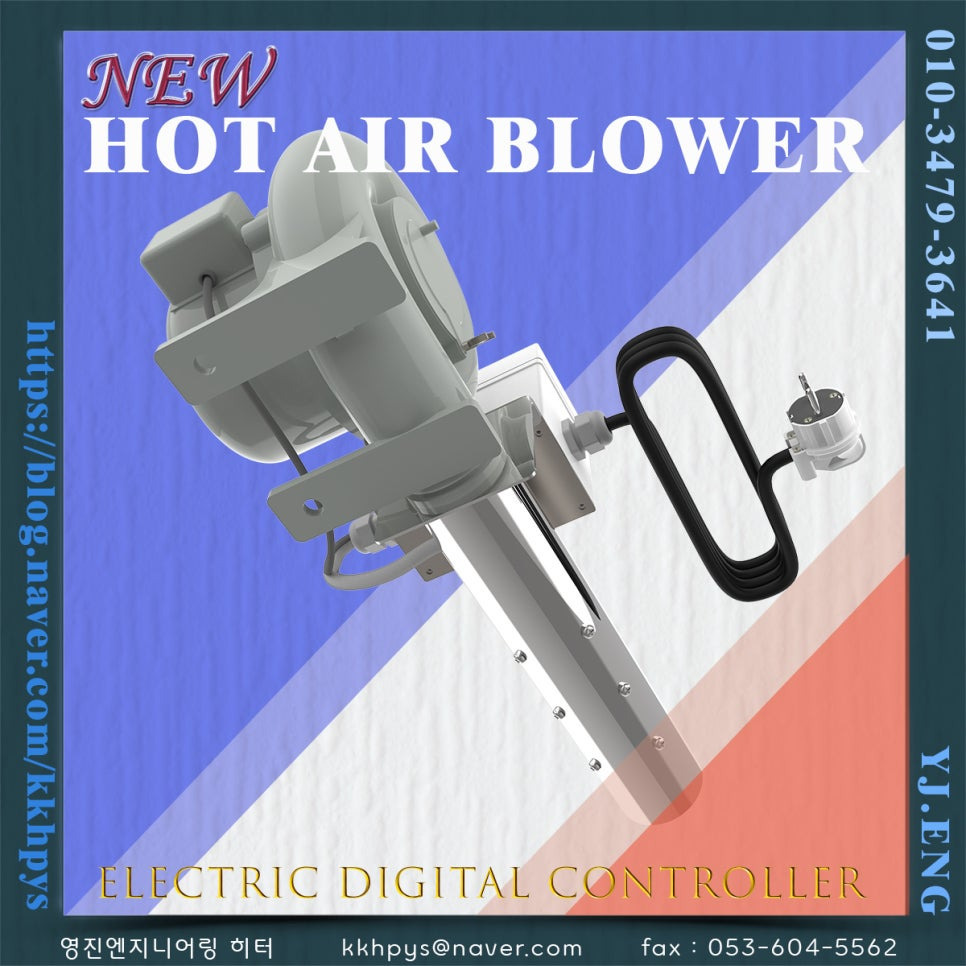
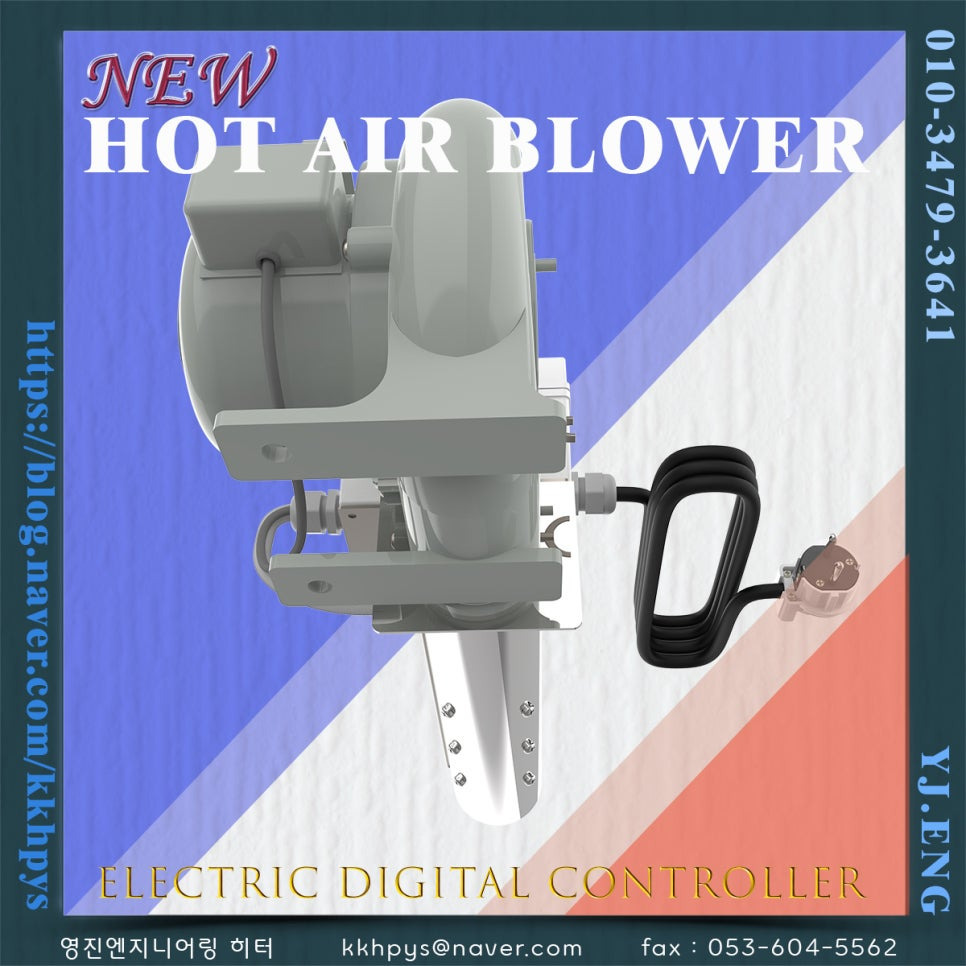
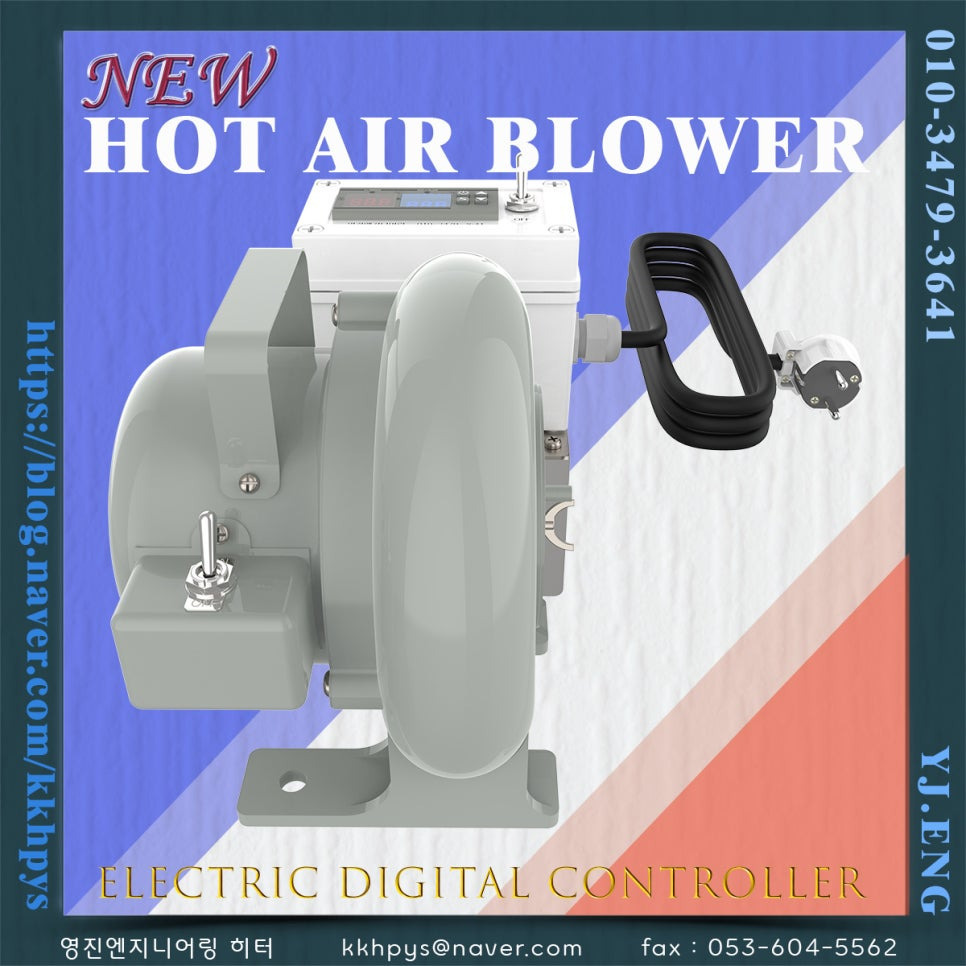
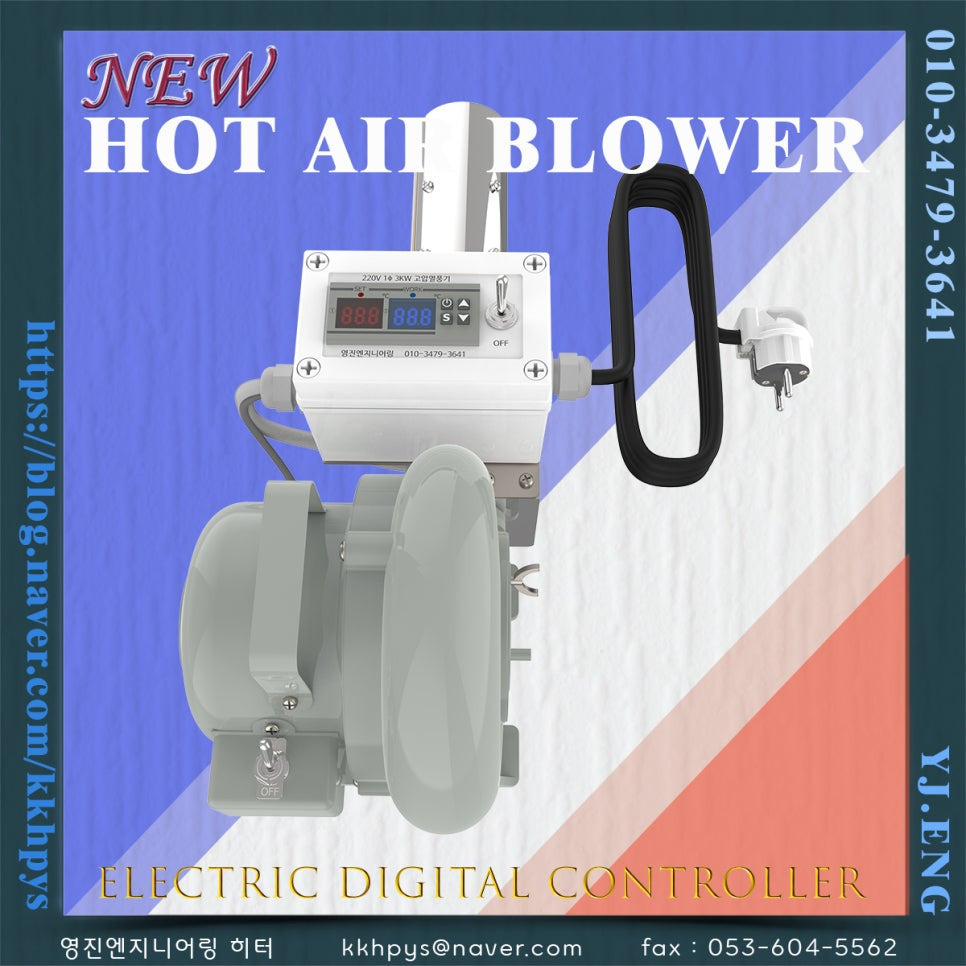
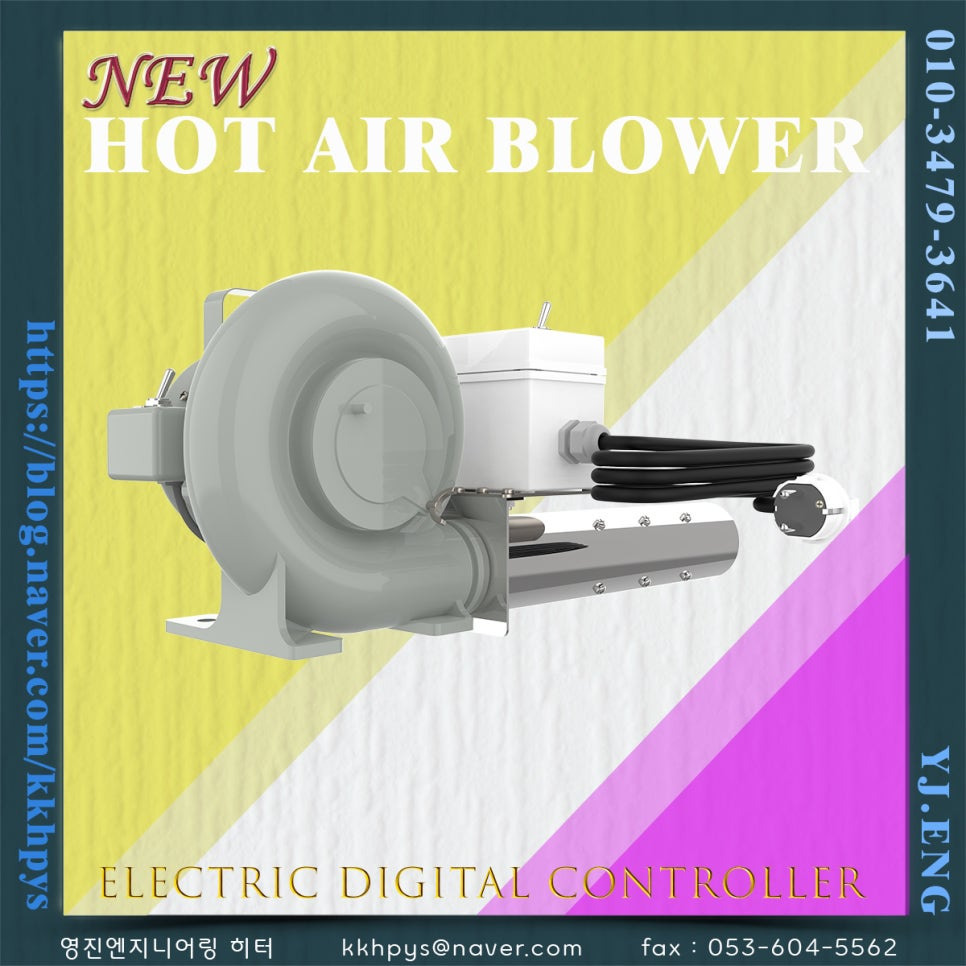
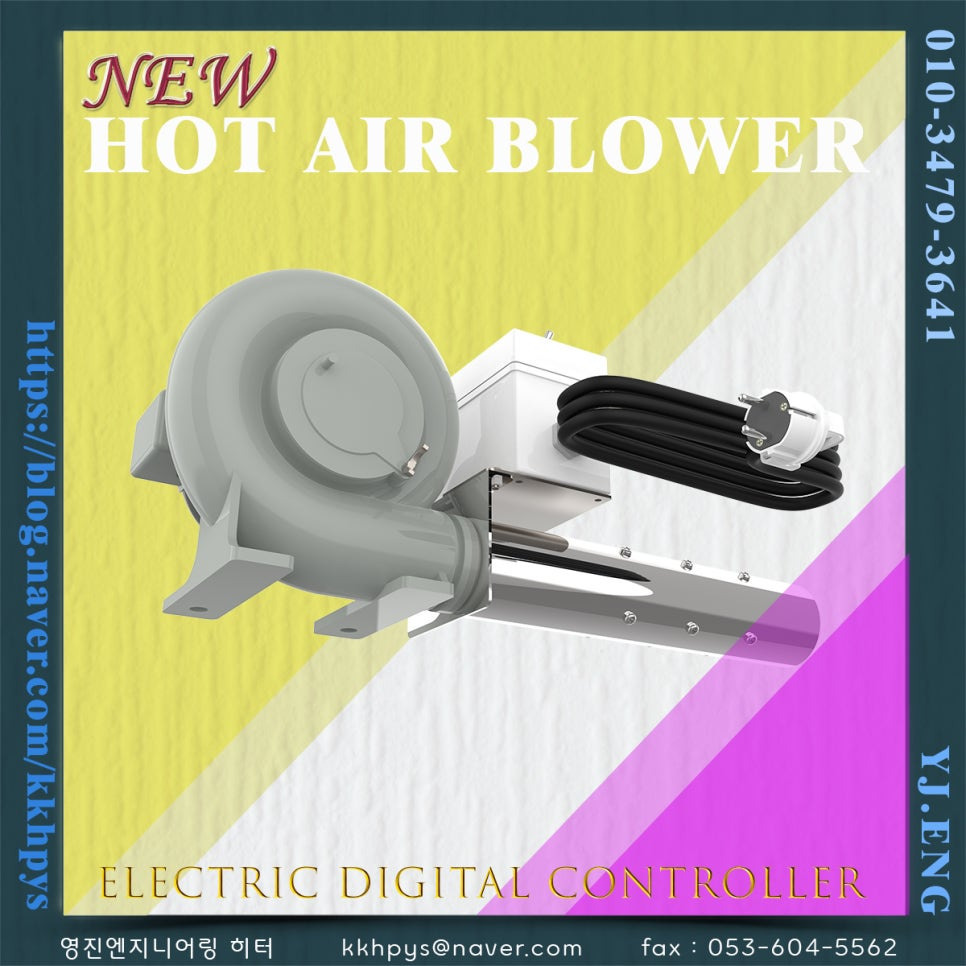
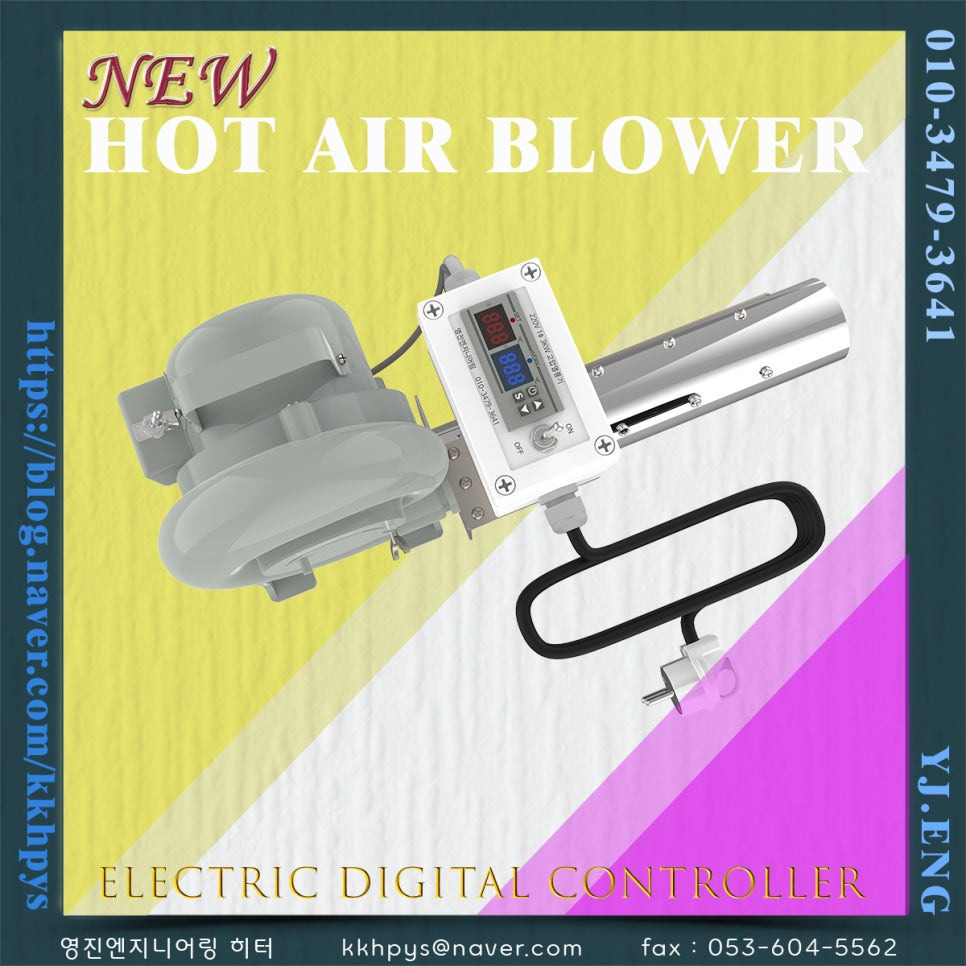
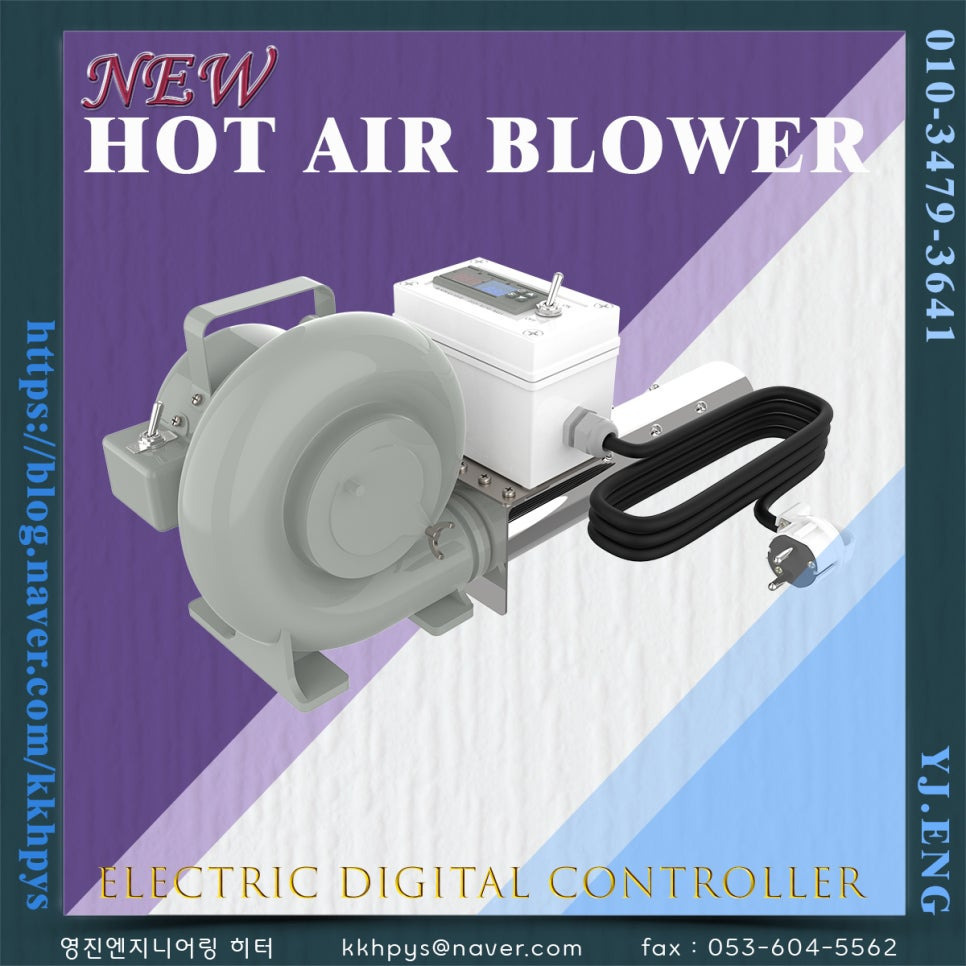
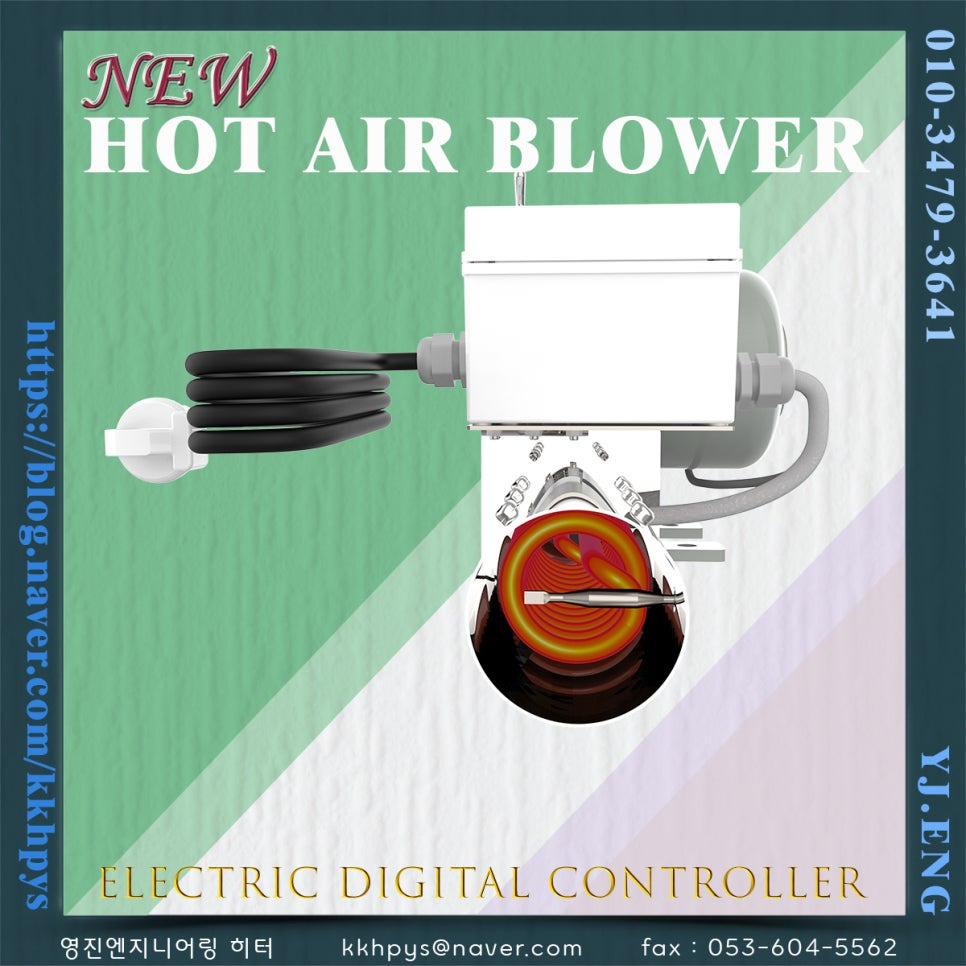
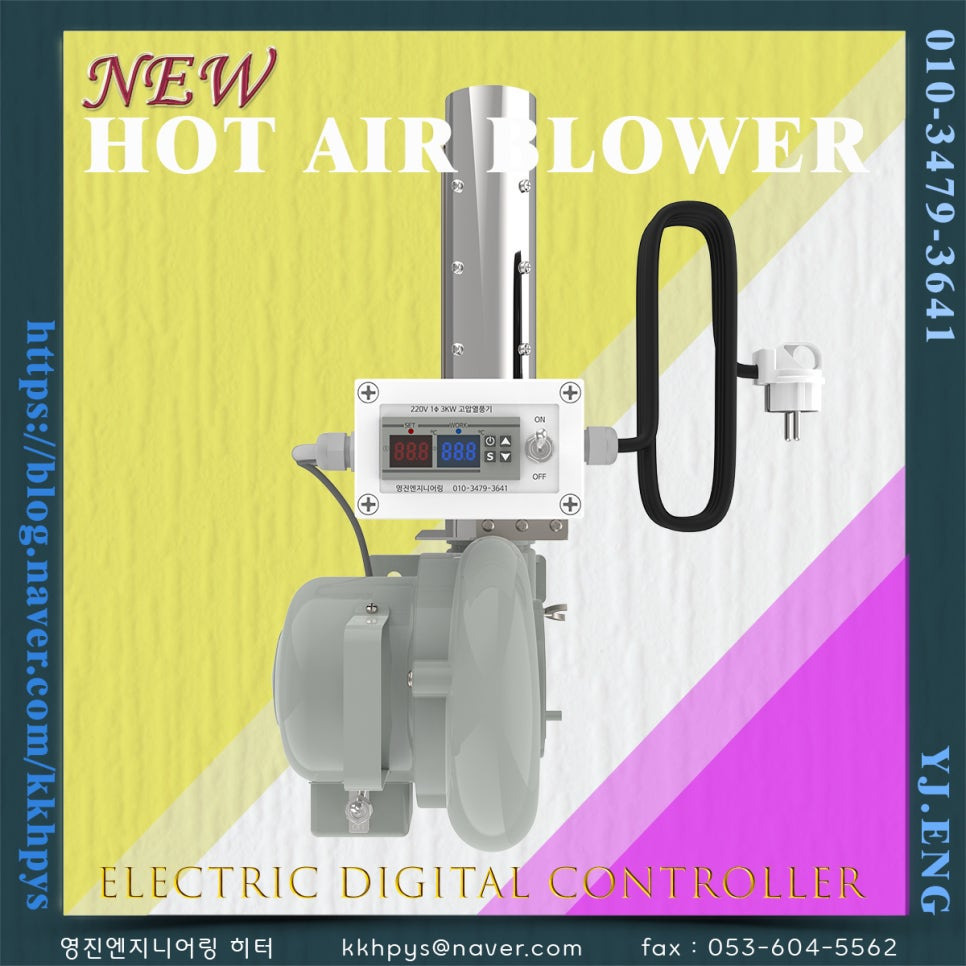
3KW 디지털 컨트롤 열풍기

(3KW DIGITAL HOT AIR BLOWER)


디지털 PID vs 아날로그 바이메탈 조절기 비교

​

바이메탈 조절기는 단순한 ON/OFF 제어이고, 디지털 PID는 히터 출력을 연속적으로 조절하는 제어입니다.

1. 개략적 비교표

항목
디지털 PID (SSR 구동)
아날로그 바이메탈
제어 방식
출력을 비례 조절
기계식 ON/OFF (스냅 동작)
온도 정밀도
보통 ±1~3℃ (센서·열풍 조건에 따라 다름)
보통 ±5~15℃ 이상, 설정 눈금 오차도 큼
온도 표시
현재값(PV)·설정값(SV) 숫자 표시
눈금 다이얼만 있어 실제 온도 확인이 어려움
히터 열피로
온도 변동이 작아 유리
온도 변동이 커서 불리
접점 수명
별도의 마그네트 릴레이를 사용하므로 수명이 길다.
큰 전류를 직접 개폐하면 자체 접점이 아크로 마모됨
초기 비용
조금 높음 (컨트롤러+센서)
낮음
설치·설정 난이도
파라미터 설정·튜닝 필요
다이얼만 돌리면 되어 쉬움
전원 필요
제어용 전원 필요
불필요
내환경성
전자부품이라 고온·습기·진동에 약함
구조가 단순해 내구성이 좋음
고장 시 위험
고장이 적음
접점 융착 시 ON 고착 가능
확장 기능
경보, 상·하한 설정, 통신, 타이머·프로그램
거의 없음

​

​

​

2. 디지털 (PID)

​장점

온도 정밀도가 높습니다.

건조품의 품질 편차가 작고, 과열로 인한 변색·탄화를 줄일 수 있습니다.

히터 수명에 유리합니다.

출력을 잘게 나눠 제어하므로 소자의 온도 변동이 작고 열피로가 줄어듭니다.

설정·실제 온도를 확인할 수 있습니다.

재현성이 필요한 공정(레시피 관리)에 적합합니다.

켜지고, 꺼지는 온도 편차가 적습니다..

보호 기능을 추가할 수 있습니다.

상한 경보, 센서 단선 시 출력 차단(burnout), 타이머 등이 가능합니다.

소음도 없고 ON/OFF 주기를 짧게 가져갈 수 있습니다.

​

​

단점

비용이 높습니다.

컨트롤러 외에 온도센서(K형 열전대)가 필요합니다.

센서 위치에 따라 온도가 약간 틀려집니다.

센서가 히터에서 멀면 응답이 지연되고, 너무 가까우면 건조실 온도와 달라지는 경우가 발생합니다.

제어부가 고온 덕트 가까이 있으면 열화되고, 습기·분진·전기 노이즈에도 영향을 받기 쉽습니다.
​

​

​

​

3. 아날로그 바이메탈 조절기

​

장점

구조가 단순하고 저렴합니다.

교체와 수리가 쉽습니다.

별도 제어 전원이 필요 없습니다.

전기 노이즈의 영향도 거의 받지 않습니다.

기계식이라 내구성이 좋습니다.

진동, 습기, 먼지가 많은 환경에서도 비교적 잘 버팁니다.

과열 방지용 안전장치로 매우 적합합니다.

컨트롤러와 무관하게 독립적으로 동작하고, 수동복귀형도 있습니다.

정밀도가 필요 없는 용도에는 충분합니다.

예열, 단순 보온 등에 쓸 수 있습니다.

​

단점

온도 편차가 큽니다.

스위치가 켜지고 꺼지는 온도 차(디퍼렌셜)와 눈금 오차가 커서 정확한 온도 관리가 어렵습니다.

히터 열피로가 큽니다.

히터가 최대 출력으로 켜졌다 꺼지기를 반복해 소자가 팽창·수축을 겪습니다.

접점이 마모됩니다.

13.6A 정도의 전류를 직접 개폐하면 조절기의 정격(보통 15~16A 전후)에 가까워 수명이 짧아지고 융착 위험이 있습니다.

저풍량에서 불리합니다.

풍량이 줄면 온도가 빨리 오르내려 ON/OFF가 급격히 잦아지고, 접점과 히터 모두 수명이 줄어듭니다.

실제 온도를 알 수 없습니다.

눈금과 실제 온도 사이에 큰 오차가 있어 온도계를 따로 달아야 합니다.

응답이 느리고 오버슈트가 큽니다. 감지 소자의 열 지연 때문입니다.

반복성이 낮습니다.

같은 눈금이라도 설치 상태나 노후도에 따라 결과가 달라집니다.
​

​

​

4. 열풍기에 적용할 때 고려할 점

상황
권장
과일·농산물 건조처럼 50~70℃대에서 ±23℃ 관리가 필요한 경우
디지털 PID
댐퍼를 자주 조절하거나 풍량을 줄여 고온으로 운전하는 경우
디지털 PID + 과열 차단 장치 (바이메탈 단독 사용은 비추천)
연속·장시간 운전으로 히터 수명이 중요한 경우
디지털 PID
정밀도는 필요 없고 저비용·단순함이 우선인 경우
바이메탈 (단, 부하 정격 여유 확인)
안전장치가 필요한 경우
바이메탈 또는 온도퓨즈를 별도로 직렬 설치

​

​

​

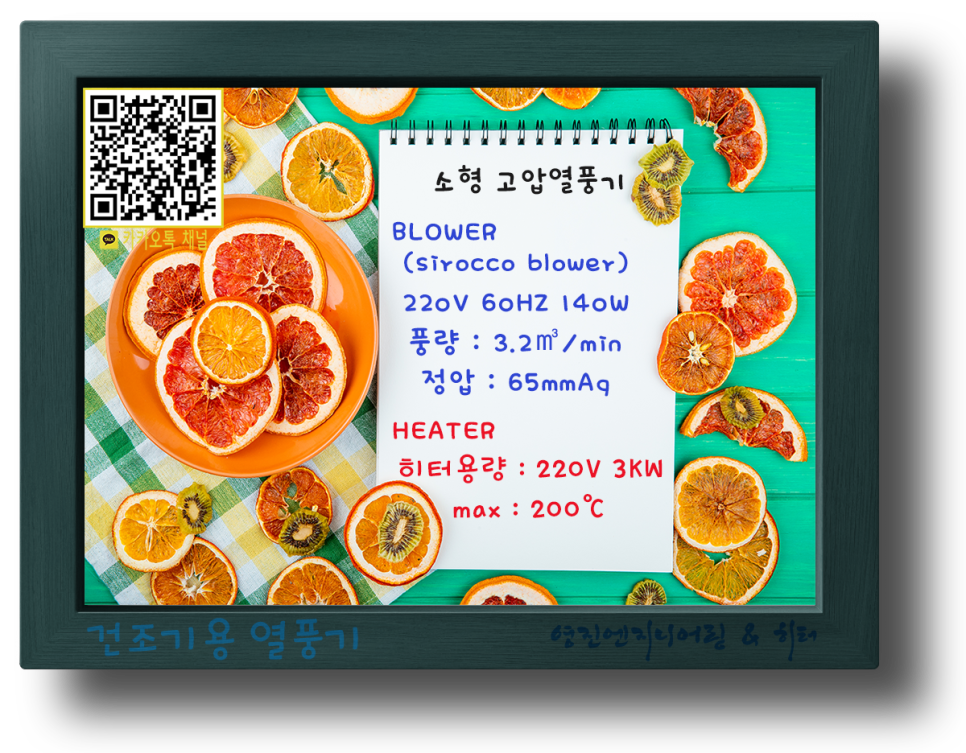
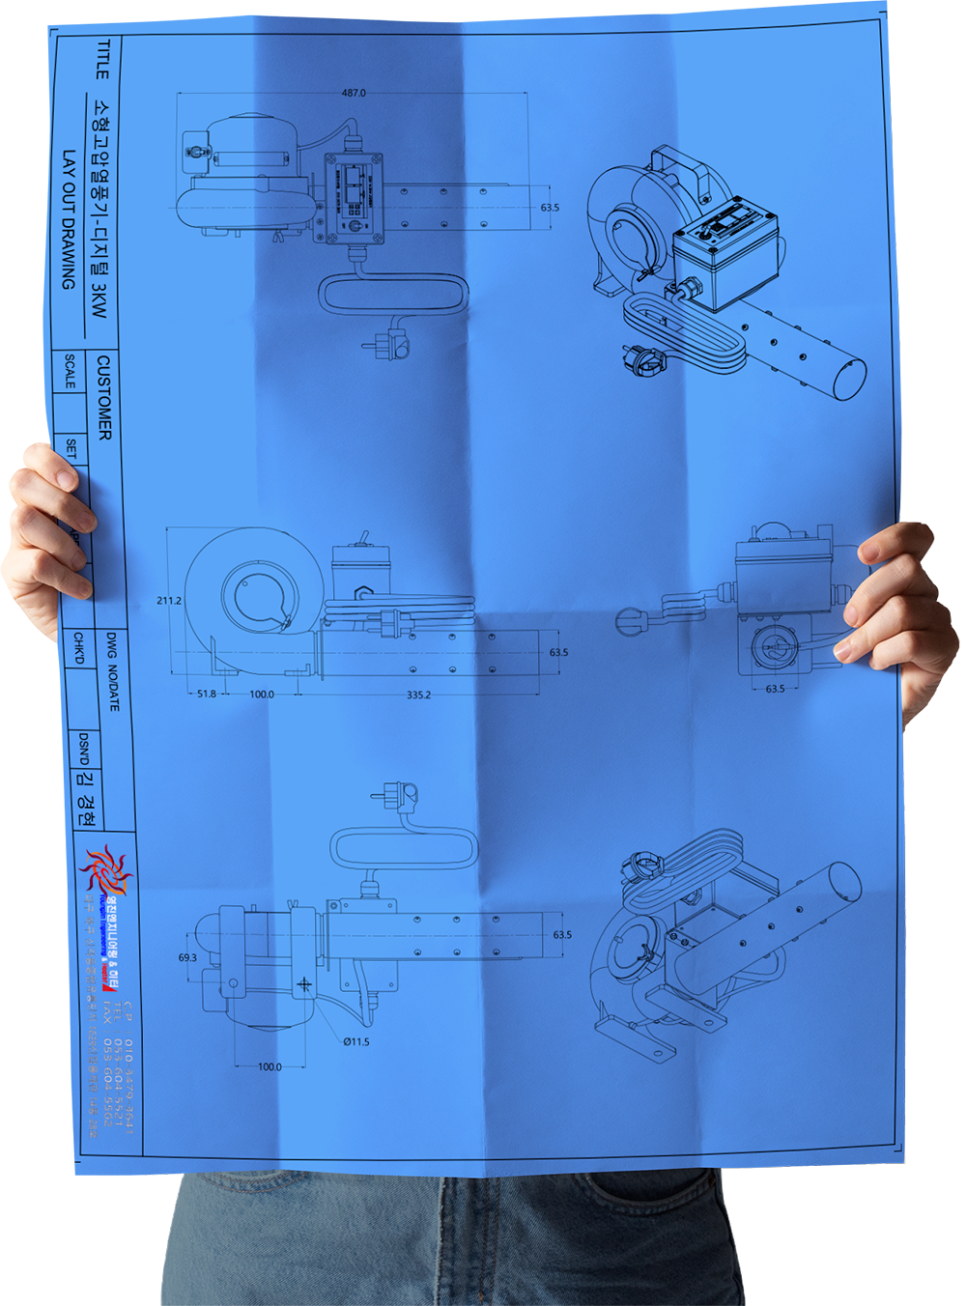
3kW 소형 고압 디지털 열풍기 특장점 분석

​

주요 사양

전원 : 220V, 60Hz

히터 : 3kW, 최고온도 200℃ 표기

송풍기 : 시로코팬, 140W

풍량 : 3.2㎥/분, 시간당 약 192㎥

정압 : 65mmAq, 약 640Pa

항목
설명
소형인데도 고정압(高靜壓)
​
시로코(다엽) 블로워 특성상 같은 크기 대비 높은 정압(65mmAq) 확보
긴 덕트, 필터, 건조 트레이 여러 층 등 저항이 있는 계통에도 바람이 잘 통함
소형 건조기에 내장·취부하기 좋음
온도 설정이 편리함 (디지털 온도 제어)
디지털 컨트롤러로 목표온도를 설정하고, 표시온도를 확인하기 쉬워 반복적인 건조·가열 작업에 유리합니다. 설정 온도 유지력·재현성이 좋아 건조 품질 균일(식품 건조 시 색·수분 편차 감소)
아날로그 방식 대비 온도 오차 적음.
기존 건조 장비에 부착하여 개조(레트로핏) 용이.
소형·일체형 구성
송풍기, 히터, 제어기가 결합되어 별도로 구성하는 것보다 설치와 배관 구성이 간단합니다.
송풍/가열 분리 운전
히터 OFF 후 송풍만으로 예열·냉각·잔열 배출 가능(스위치 구조 확인 필요)
댐퍼 조절 시 200°C까지 가열
과일·채소·수산물 건조(통상 40~70°C), 소부, 국소 가열 등 저온 건조 공정은 대부분 커버
덕트 연결에 유리한 팬 구조
시로코팬은 일반적인 선풍기형 팬보다 공기 저항이 있는 덕트나 건조함에 바람을 밀어 넣는 데 유리합니다. 다만 실제 풍량은 배관 조건에 따라 달라집니다.
연소 배기가스가 없음
전기식이므로 연료 보충이나 연소 배기가스 처리가 필요 없습니다. 단, 건조 대상에서 발생하는 수분·냄새·증기는 별도 배출해야 합니다.
소규모 공정에 활용하기 좋음
소형 건조함, 부품 예열, 국부 건조처럼 필요한 부분에 열을 공급하는 용도로 활용하기 좋은 구성입니다.
220V 단상 전원
3상 인입이 필요 없어 소공장·가공실 설치 부담이 적음

​

​

​

댐퍼 공기량 조절에 따른 온도·히터 수명·필요 전력 계산

​

공기 가열식 계산식(기준 사양)

송풍량
Q=3.2 m3/min (정격, 냉풍 기준)
히터
3 kW
흡입 공기 온도
Ta=20∘C
공기 가열 공식 (근사, 입구 질량유량 기준)
P (kW) ≒ 0.02 × Q (m3/min) ×ΔT (∘C)
ΔT ≒ P / 0.02 × Q

​

​

댐퍼로 공기량(풍량) 줄였을 때 예상 토출온도 상승치

풍량 비율
실제 풍량
예상 온도 상승
흡입 20℃ 기준 예상 토출온도
100%
3.2㎥/min
약 77℃ 상승
약 97℃
75%
2.4㎥/min
약 92℃ 상승
약 112℃
50%
1.6㎥/min
약 123℃ 상승
약 143℃
40%
1.28㎥/min
약 147℃ 상승
약 167℃
30%
0.96㎥/min
약 185℃ 상승
약 205℃
25%
0.8㎥/min
약 217℃ 상승
약 237℃ (과열 위험구간)
20%
0.64㎥/min
약 263℃ 상승
약 283℃ (과열 위험구간)
15%
0.48㎥/min
약 341℃ 상승
약 361℃ (과열 위험구간)

"테스트를 해 본 결과, 송풍기의 예상 능력이 실제 송풍량 보다 약 20~30% 다운되는 결과가 나타났음을 참고하시기 바랍니다."
​

​

​

​

3KW 소형 고압 디지털 컨트롤 열풍기의 주요 활용 분야

​

식품 가공·건조

용도
설명
과일·농산물 건조
사진에 시트러스·키위 건조가 나와 있듯이 과일 슬라이스, 채소, 허브, 버섯 등을 건조함에 넣어 저온(50~80°C) 장시간 건조
육포·어포 건조
육류·어육을 얇게 펴서 저풍량·중온(60~70°C)으로 천천히 건조
건강식품·한약재 건조
인삼, 도라지, 대추, 양파 등 수분 제거
베이커리·제과
도우 건조, 과자 냉각 후 수분 조절, 초콜릿 코팅 후 표면 고정
분말·과립 건조
곡물가루, 미숫가루, 프로틴 파우더 등 저습도 유지


소형 건조·가열 장치

용도
설명
소형 건조함(비닐하우스형) 공기 공급
히터+블로워를 밀폐 건조함에 연결해 내부 공기를 순환 가열
덕트형 국부 가열
특정 구간만 데워야 하는 배관·구조물 예열
수분 제거(탈습) 공기 공급
전기함, 제어반, 배전반 내부 결로 방지용 건조 송풍

​

제조·산업 공정

용도
설명
수지 건조 (건식 사출성형)
ABS·PA·PC 수지 과립의 수분을 제거. 80~120°C, 장시간 건조에 적합
핫멜트 접착
글루건·포장기용 핫멜트 접착제 가열 유지, 접착면 예열
열수축 튜브·필름
열수축 포장기, 전선 피복 수축 튜브 가열
도장 전 예열·건조
분체도장, 수성 페인트 건조, 도장면 예열
잉크·코팅 건조
인쇄기 후단 건조, 실링 코팅 후 경화
몰드(금형) 예열
사출·프레스 몰드를 작업 전 예열해 품질 편차 감소
복합재 경화
에폭시·FRP 소형 작업물 경화 (80~150°C 구간)

​

전기·전자 분야

욱도
설명
납땜·리플로우 보조
소형 PCB 수리 시 국부 프리히팅, BGA 보드 하부 가열
콘포멀 코팅 건조
전자기판 방수 코팅 후 건조
케이블·커넥터 열처리
열수축 슬리브, 커넥터 몰딩 후 경화
콘덴서·배터리 건조
조립 전 부품 습기 제거

​

농업·식품 가공 확장

용도
설명
종자·묘목 건조
수확 후 종자 수분 조절
양돈·축사 급수 라인 결빙 방지
겨울철 배관 국부 가열
버섯 재배사 건조·환기
수확 후 베드 건조
발효·저온 살균
60~80°C 저온 살균, 발효 후 열처리

​

실험·연구·교육

용도
설명
실험용 소형 건조로
대학·연구소 샘플 건조
재료 열처리 실험
고분자 필름, 도료 시편 열처리
온도제어 실습
PID 튜닝 실습, 자동제어 교육용

​

확장·특수 용도 (창의적 활용)

용도
설명
3D 프린터 필라멘트 건조
PLA·ABS·나일론 필라멘트 습기 제거 (상대습도 관리 중요)
3D 프린터 챔버 가열
ABS·PC 등 수축 위험이 큰 소재를 60~80°C 챔버로 유지
의류·섬유 건조
소규모 공방, 세탁소 급속 건조
화장품·제약 건조
크림, 젤, 알약 코팅 후 건조
우드 크래프트
목재 수분 조절, 목재 휨 방지
창호·유리 결로 제거
겨울철 유리·창틀 결로 제거용 송풍
차량 도장 후 건조
자동차 보수 도장, 터치업 후 건조
동파 방지
소규모 배관, 밸브 동파 방지용 국부 가열
탈취·냄새 제거
건조함 내부 열풍 순환으로 냄새 물질 휘발 가속


용도별 적합성 요약

조건
적합
부적합
온도 범위
50~200°C (실제 유용 범위: 60~150°C)
250°C 이상 고온 가열
공간
소형 건조함, 국부 가열, 좁은 덕트
대형 건조실, 온실 전체 가열
풍량
1~3㎥/min 수준의 순환·송풍
대량 환기, 강제 대류 필요 공정
연속 운전
수 시간~수 일 (히터 수명 관리 필요)
24시간 무중단 대량 가열
정밀도
±2~5°C 제어가 가능한 PID
±0.1°C 수준 초정밀 실험

​

​

​

​

​

​

가장 빈도 높은 TOP 5 용도

​

🍎 식품 건조 (과일, 육포, 한약재, 버섯 등)​

🏭 수지·원료 건조 (사출성형용 수지 과립 탈습)​

📦 열수축·핫멜트 포장 (포장 라인 국부 가열)​

🎨 도장·코팅 건조 (수성 도료, 분체도장, 잉크 건조)​

🔬 소형 건조함·실험 가열 (연구·교육·공방)

​​

​

​​

​

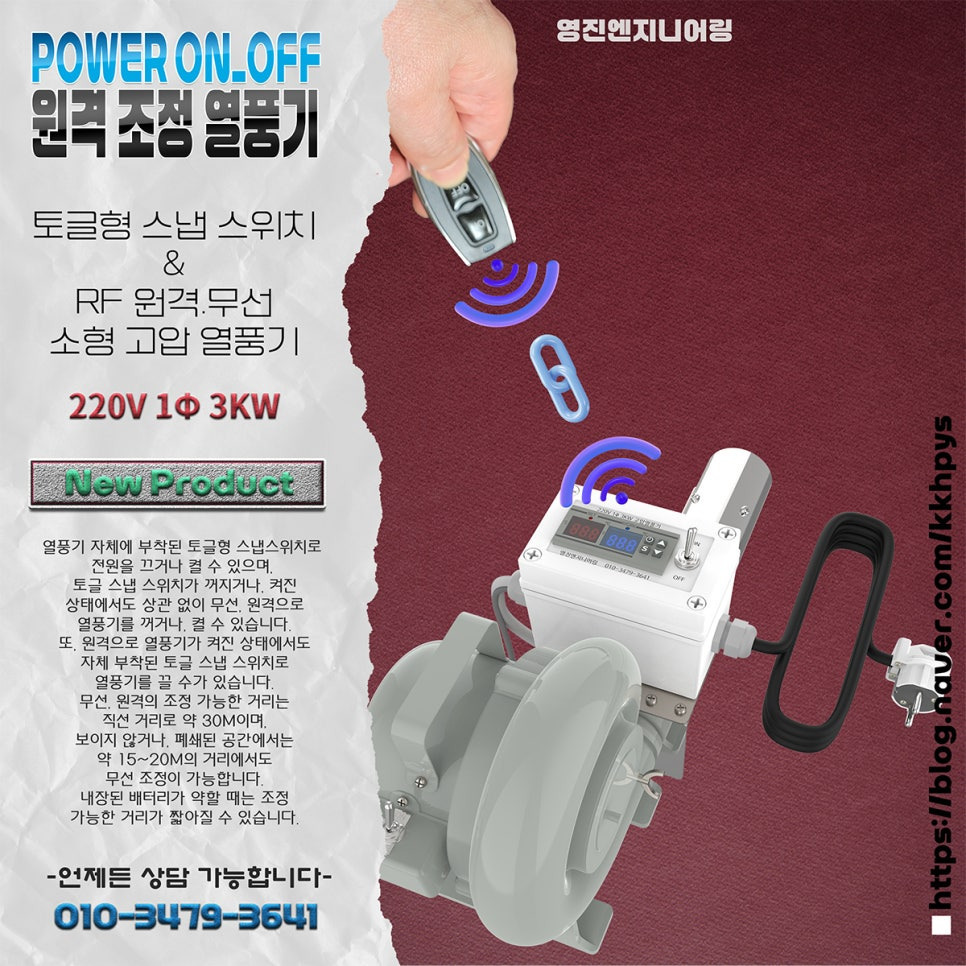
아래의 "원격조정 열풍기"의 그림은 '옵션'에 해당합니다.

​

#소형열풍기 #전기열풍기 #건조기용열풍기 #고추건조기용열풍기 #농산물건조용열풍기

#자작고추건조기제작용열풍기 #과일건조용열풍기 #신발_부츠건조기 #해빙기용열풍기 #온풍기

#폐인트건조용열풍기 #수축튜브수축용열풍기 #공업용건조열풍기 #영진엔지니어링 #영진히터

​

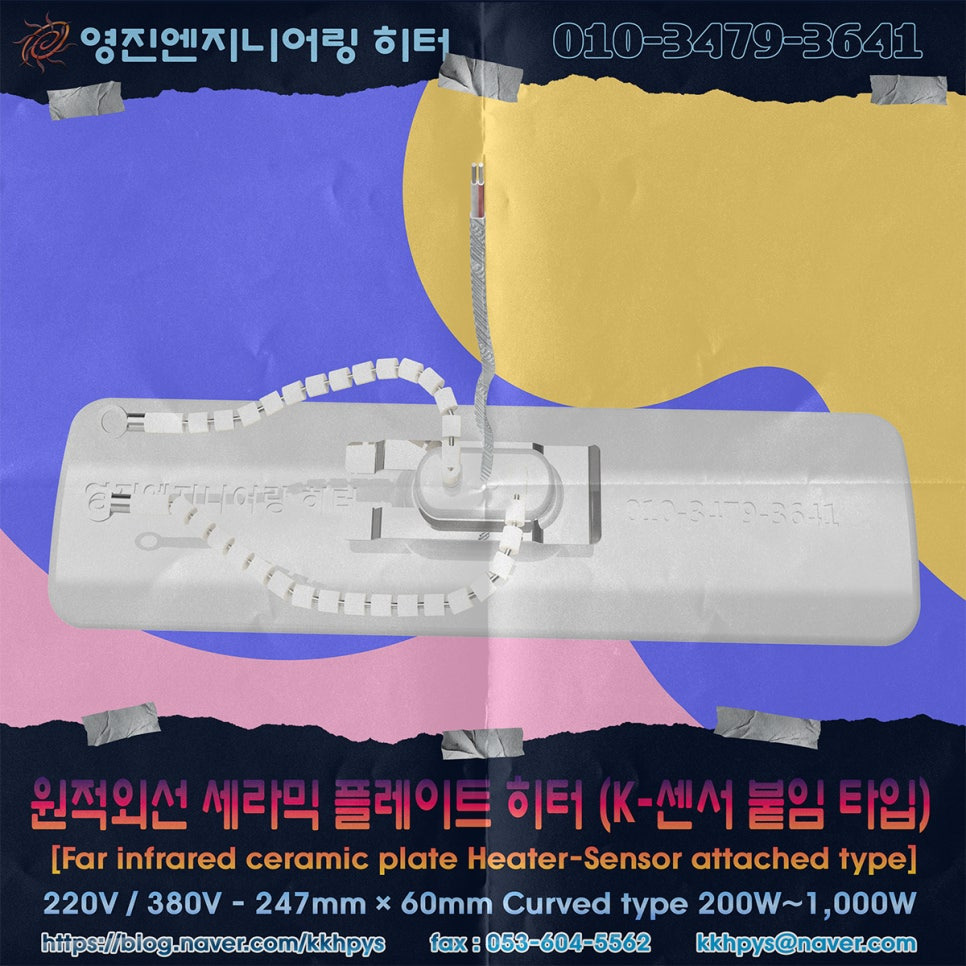
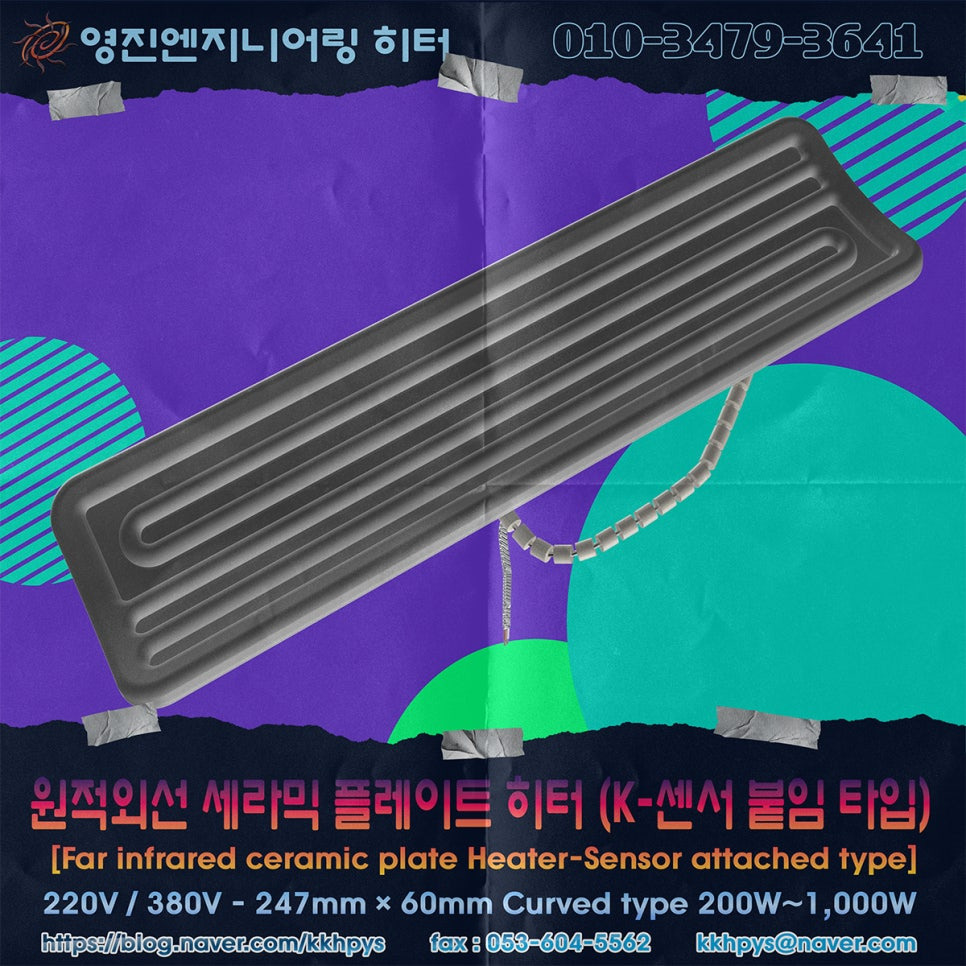
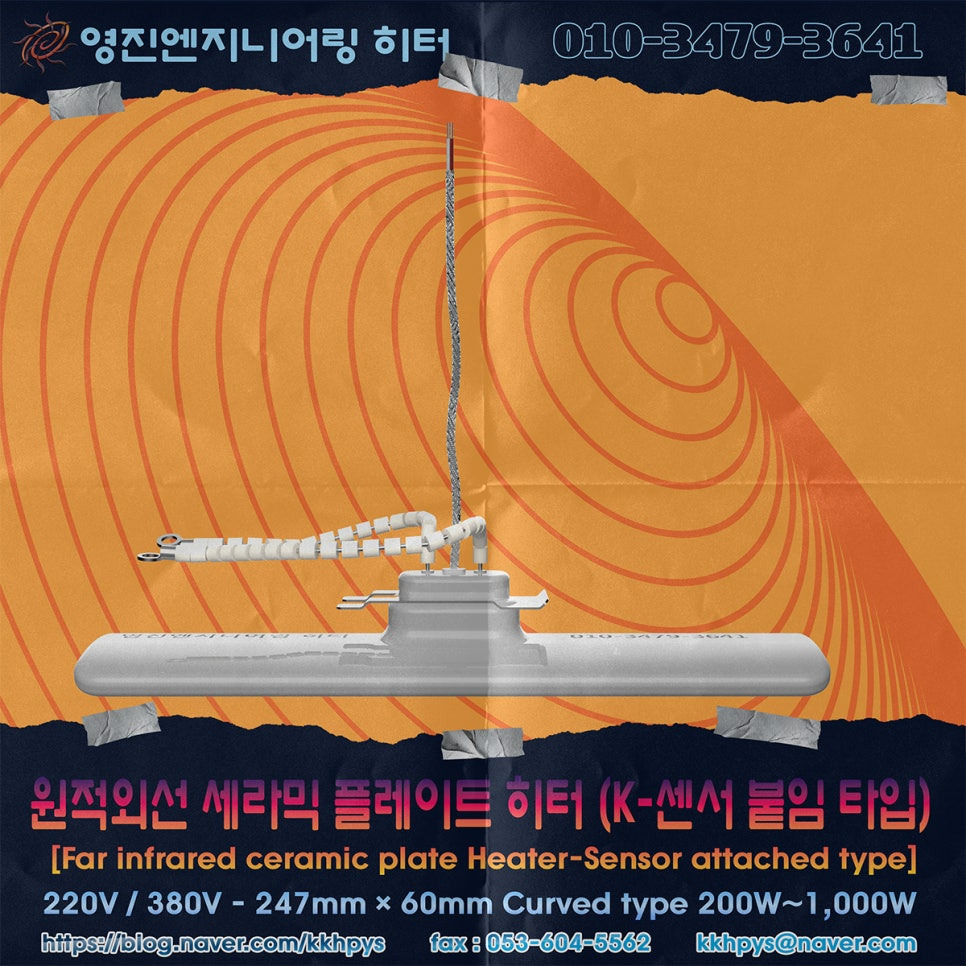
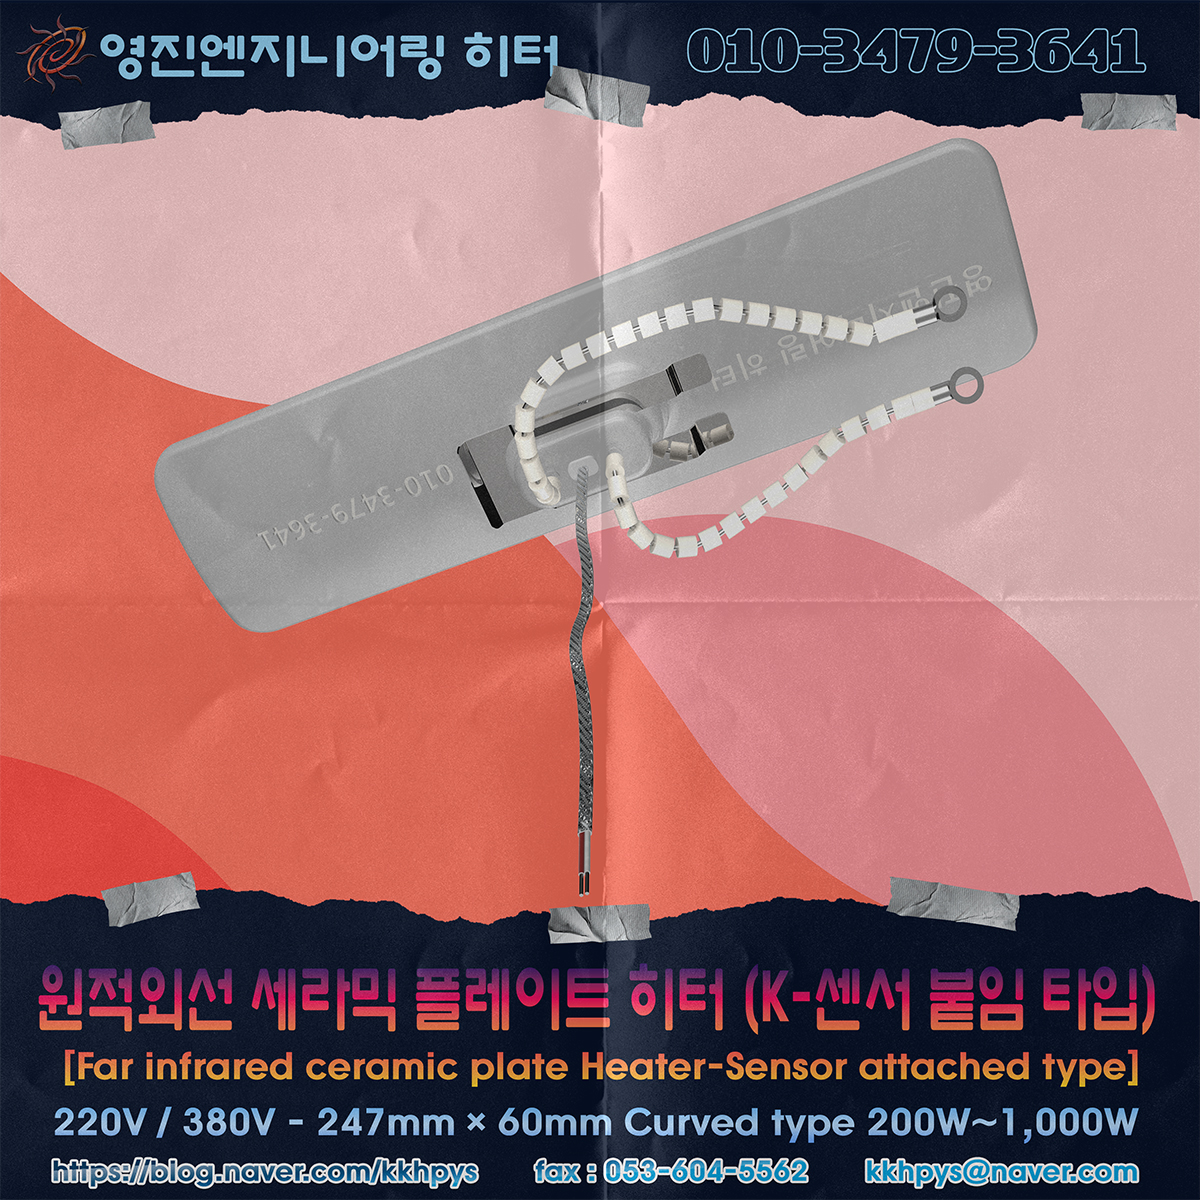
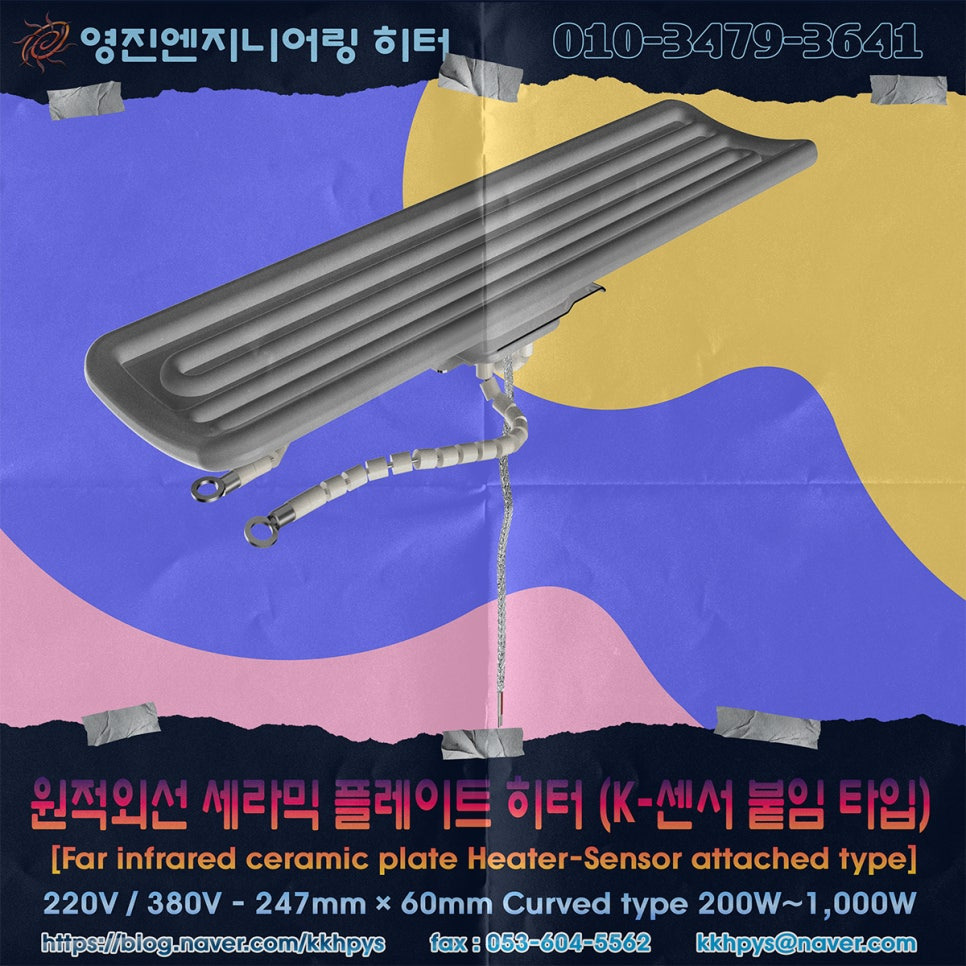
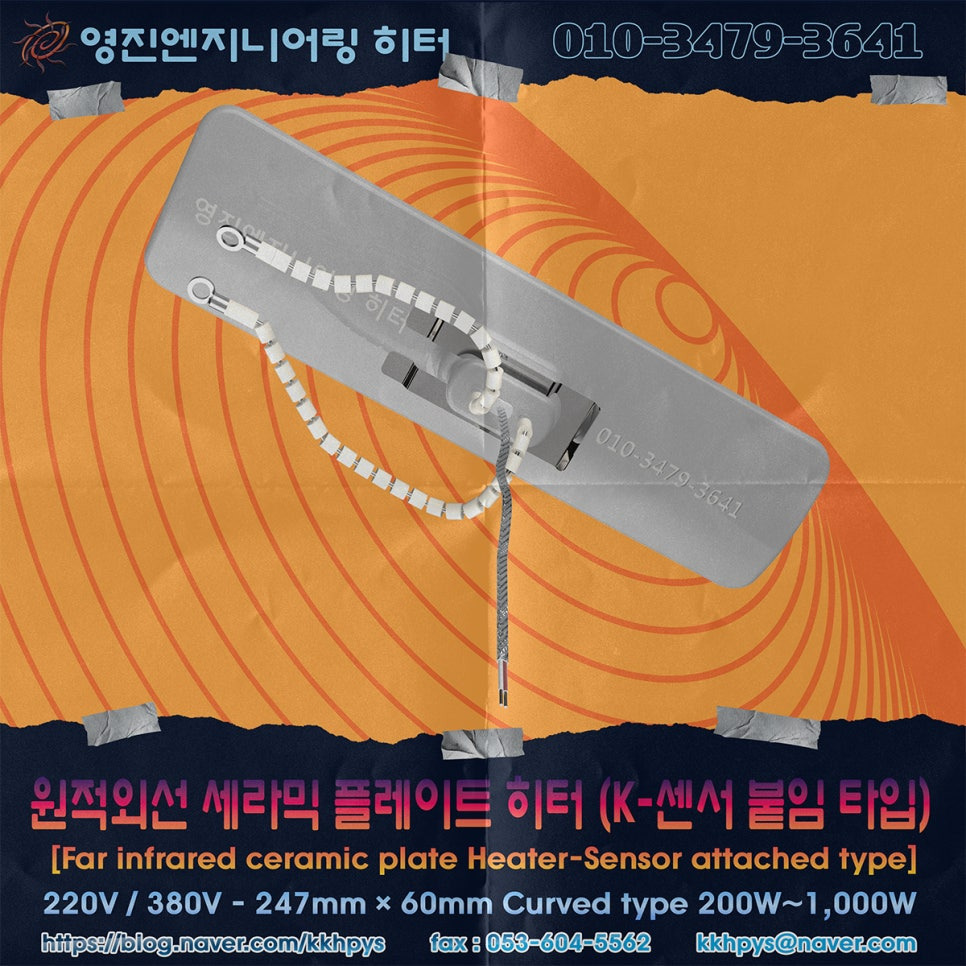
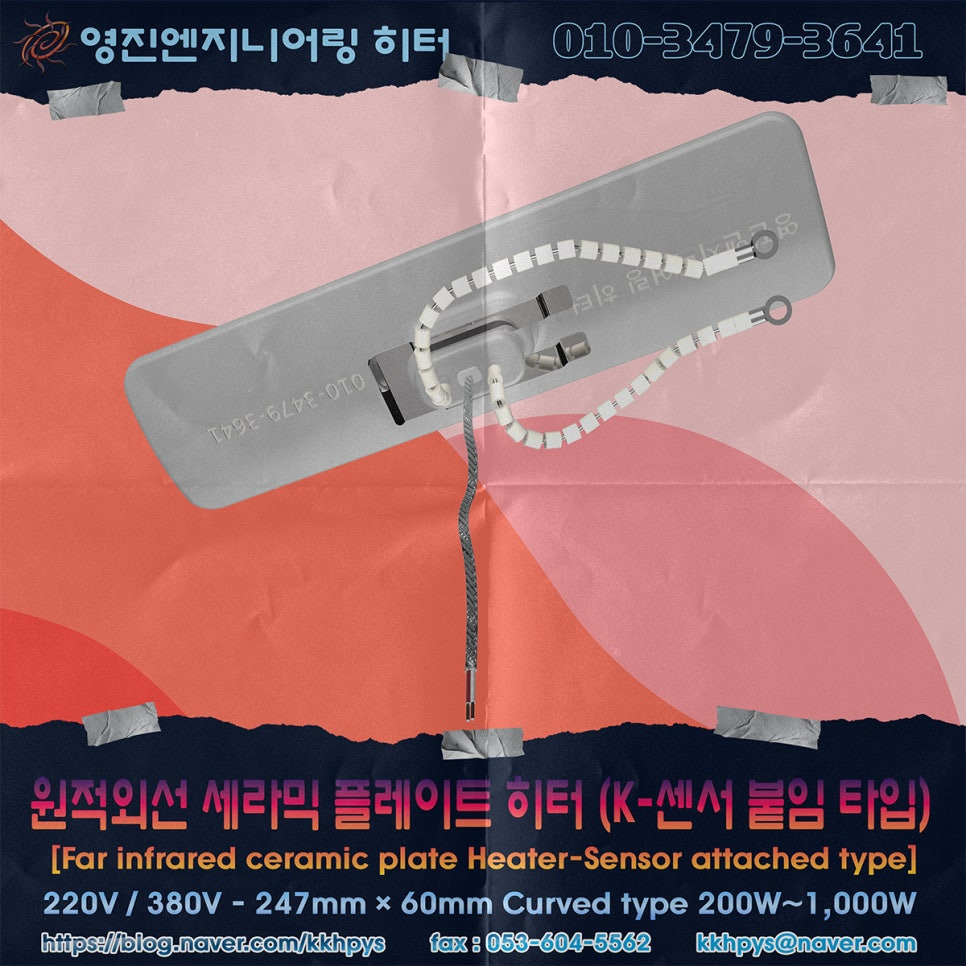
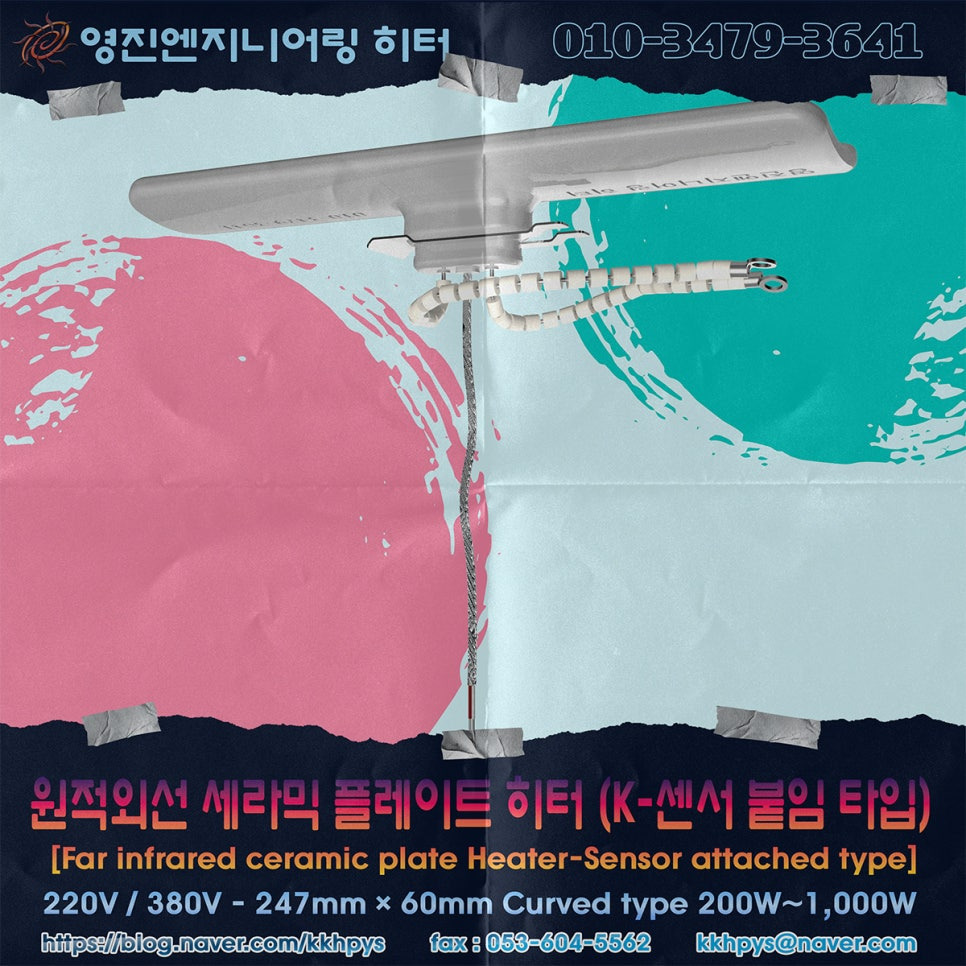
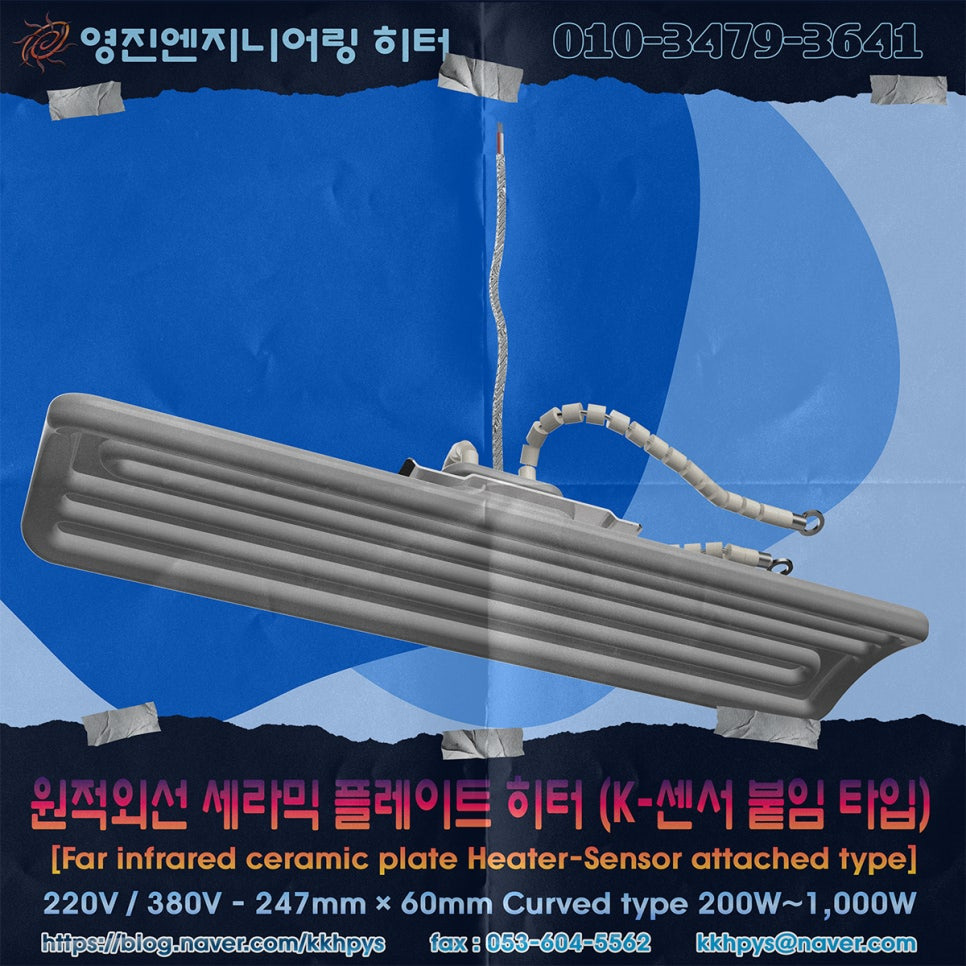
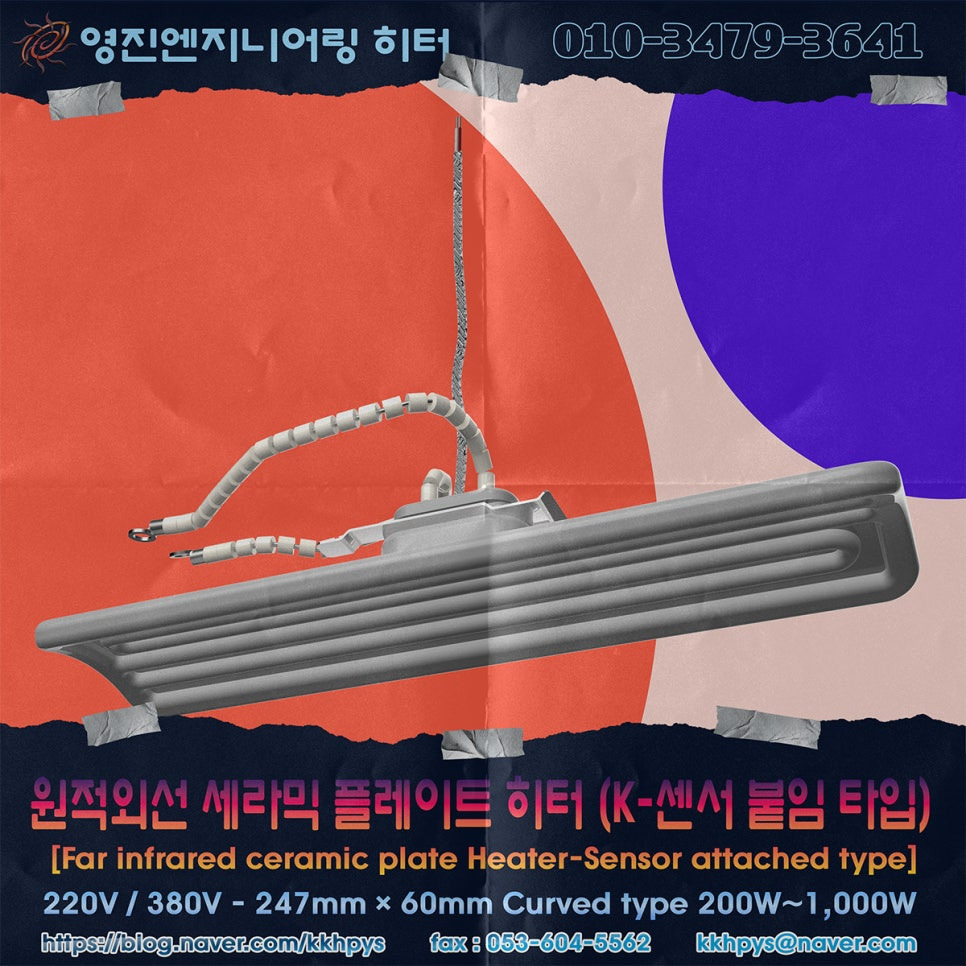
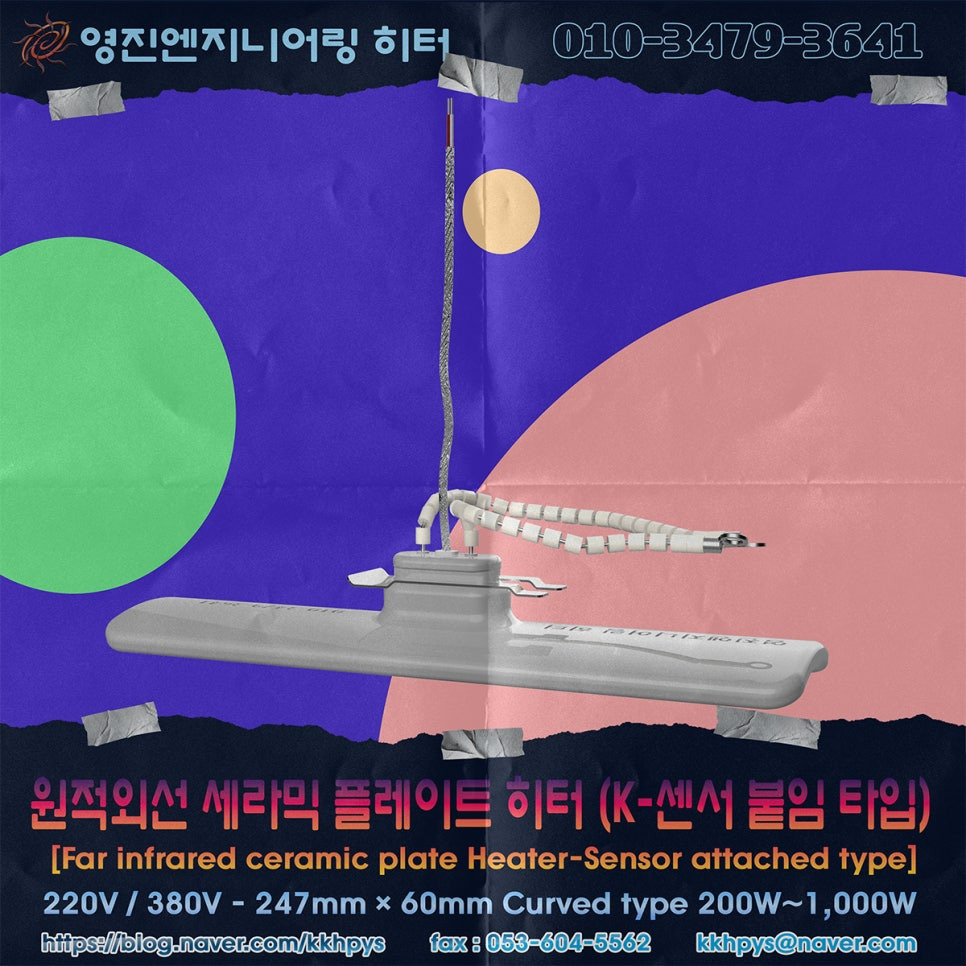
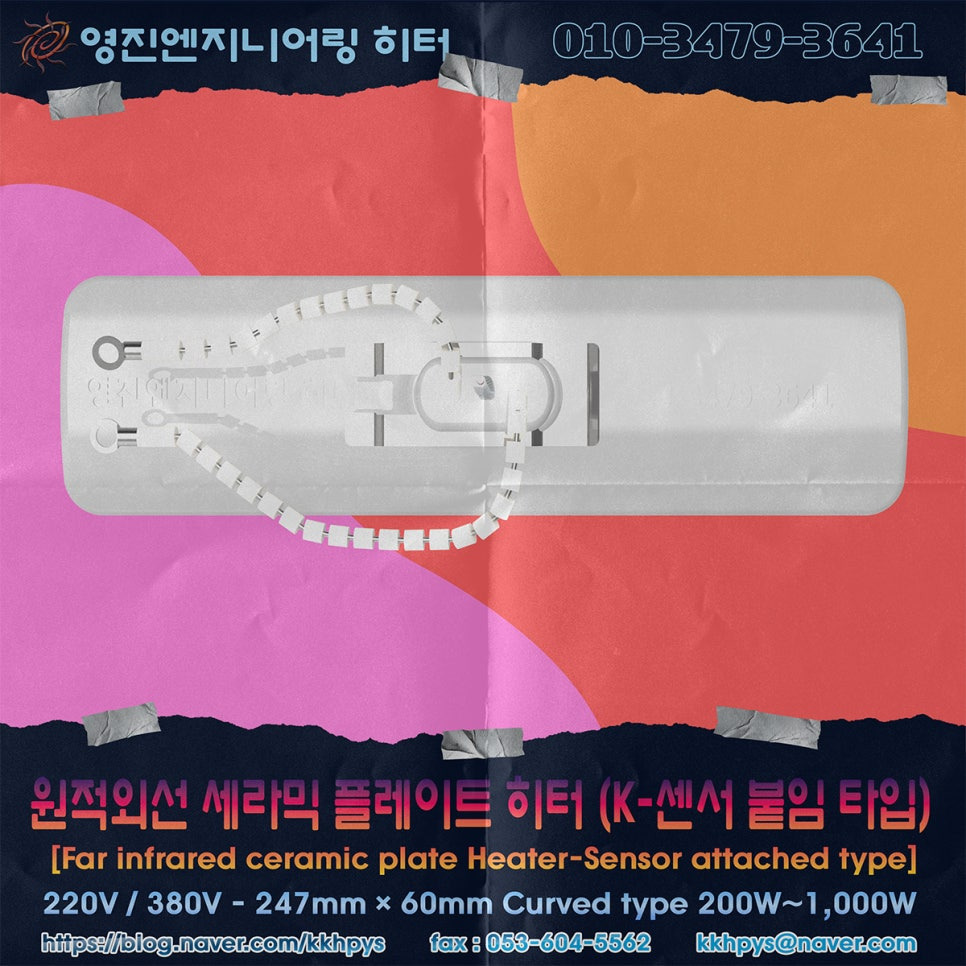
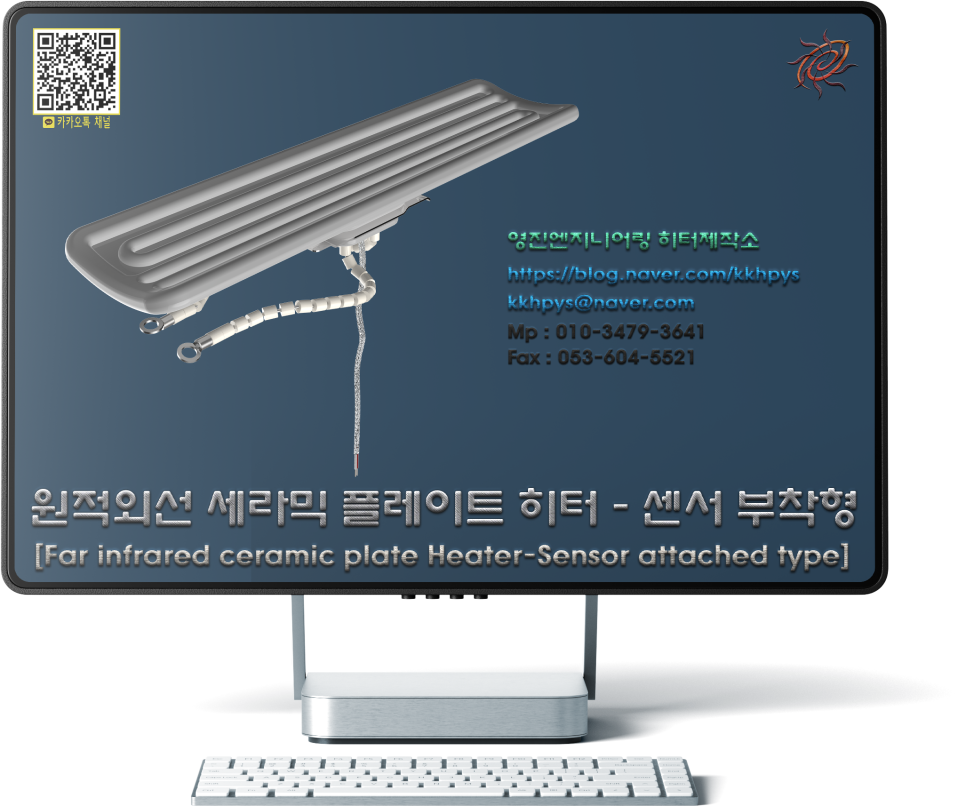
원적외선 세라믹 플레이트 히터 - 센서 부착형

[Far infrared ceramic plate Heater-Sensor attached type]

​

원적외선 세라믹 플레이트히터란?

​

세라믹 적외선 히터의 국제 표준 "풀사이즈(Full-size)" 규격은 247×60mm 으로, 가장 널리 쓰이는 크기 입니다.

구조는 세라믹 소재에 저항 와이어의 발열선을 내장한 주조 공정으로 제조되며,

발열선은 보통 Cr20Ni80 저항선(니크롬)을 사용합니다.

용량은 200, 400, 500, 600, 800, 1000W 등이 표준이며,

전압은 일반적으로 220V, 380V에 사용할 수 있는 2가지 타입으로 제작이 됩니다.

그러나 보통 380V의 전압에 사용 하더라도, 22V 규격을 Y결선으로 하여 사용합니다.

형상은 평판형(Flat), 곡면형(Curved)이 있습니다.

옵션으로 K 타입 열전대가 내장된 센서형이 있어 온도 피드백 제어가 가능합니다.

​


247×60 크기의 원적외선 세라믹 플레이트 히터(200W, 400W, 500W, 600W, 800W, 1,000W)의 제원과 물리적 특성 및

각 용량별 히터의 표면 와트밀도(전력밀도),

표면 온도, 방사율, 방사파장, 열 응답(승온)시간, 수명] 등에 대한 기술.

​

1. 공통 제원 (전 용량 공통)

항 목
사 양
외형 치수
247 × 60 × H30~35 mm
유효 방열 면적
148.2 cm² (0.01482 m²)
중량
190~232 g
표준 전압
220V · 380V
발열체
NiCr 80/20 니크롬선, 세라믹 완전 매립
방사면
유약(Glaze) 처리 → 방사율 ε = 0.90 ~ 0.95
유효 파장대
2 ~ 10 µm (장파장 원적외선)
최대 표면온도
700 °C ~ 750°C
최대 와트밀도
6.4 ~ 6.8 W/cm²
절연저항
5 MΩ (500VDC, 신품 상온)
내전압
1500VAC / 1min
단자
M5 볼트 × 2 후면 인출 (단자부 허용온도 250~300℃)
공칭 수명
최대 20,000시간 (조건부)

​


​


2. 전기적 제원 (용량별)

용량
저항값
전류
권장 차단기(10 SET 기준)
200W
242.0 Ω
0.91 A
2kW → 단상 16A
400W
121.0 Ω
1.82 A
4kW → 단상 25A
500W
96.8 Ω
2.27 A
5kW → 단상 32A
600W
80.7 Ω
2.73 A
6kW → 단상 40A
800W
60.5 Ω
3.64 A
8kW → 3상 분할 권장
1,000W
48.4 Ω
4.55 A
10kW → 3상 분할 필수

📌 저항 온도계수 주의 : 니크롬선(NiCr 80/20)의 저항온도계수는 약 +0.0001/K로 매우 작아서,

냉간↔열간 저항 변화가 2~5% 이내입니다.

따라서 돌입전류(Inrush)가 거의 없어 SSR/SCR 용량 선정이 쉽습니다 (할로겐램프는 돌입 10~15배).

📌 220V 제품에 230V 인가 시 출력 9.3% 증가 → 표면온도 약 +25~30℃ → 수명 약 30~40% 단축.


​

​


3. 와트밀도 · 표면온도 · 복사 특성

용량
표면 와트 밀도
(표면전력밀도)
평균 표면온도(반사판 장착)
절대온도
표면 복사 방출도εσT⁴
전방 복사 출력
전방 복사 효율
200W
1.35 W/cm²
(13.5 kW/m²)
약 270 ℃
544 K
4.1 kW/m²
약 60 W
약 30~40 %
400W
2.70 W/cm²
(27.0 kW/m²)
약 410 ℃
685 K
10.9 kW/m²
약 160 W
약 40~48 %
500W
3.37 W/cm²
(33.7 kW/m²)
약 470 ℃
745 K
15.4 kW/m²
약 230 W
약 46~55 %
600W
4.05 W/cm²
(40.5 kW/m²)
약 530 ℃
800 K
20.6 kW/m²
약 305 W
약 51~60 %
800W
5.40 W/cm²
(54.0 kW/m²)
약 630 ℃
901 K
33.3 kW/m²
약 490 W
약 62~70 %
1,000W
6.75 W/cm²
(67.5 kW/m²)
약 720 ℃
992 K
49.1 kW/m²
약 730 W
약 70~78 %

1. 표면온도는 와트수에 비례하지 않습니다.

복사가 T⁴에 비례하므로 출력을 5배(200→1000W) 올려도 표면온도는 2.7배(270→720℃)만 상승합니다.

​

2. 복사 효율은 고온일수록 급격히 좋아집니다.

200W는 투입 전력의 30~40%만 복사로 나가고 나머지는 대류·전도로 소실되지만,

1000W는 70% 이상이 복사로 전환됩니다.

"에너지 효율" 관점에서는 고출력 운전이 절대 유리합니다.

​

3. 반대로 저출력 제품을 여러 장 쓰는 것보다, 고출력 제품을 SCR로 낮춰 쓰는 것이 항상 효율적인 것은 아닙니다.

SCR로 50% 출력을 주면 실제 표면온도가 내려가 복사 효율도 함께 떨어지기 때문입니다.

​

4. 세라믹 IR 히터의 물리적 상한은 700℃ / 6.4 W/cm²이므로,

1000W는 이 규격의 사실상 최대치이며 상시 연속 운전 시 수명 리스크가 큽니다.

​


​

4. 방사 파장 특성 (분광 분석)

(Wien 변위법칙(λ_max = 2898/T[K]) 및 Planck 분포 적분 결과)

용량
표면온도
피크 파장 λ_max
2 µm 이하 (근적외)
2~10 µm (유효대역)
3~5 µm
10 µm 이상
적외선 분류
200W
270 ℃
5.33 µm
0.1 %
68.5 %
18.8 %
31.5 %
완전 원적외선(FIR)
400W
410 ℃
4.23 µm
0.7 %
79.4 %
29.2 %
20.1 %
원적외선
500W
470 ℃
3.89 µm
1.2 %
82.1 %
32.2 %
16.8 %
원적외선
600W
530 ℃
3.62 µm
2.0 %
83.7 %
34.1 %
14.4 %
중·원적외선
800W
630 ℃
3.22 µm
4.0 %
85.2 %
35.9 %
11.0 %
중·원적외선 경계
1,000W
720 ℃
2.92 µm
6.4 %
84.9 %
36.1 %
8.8 %
중적외선 (MIR)

​

💡용량 선택 = 파장 선택입니다. 피가열체의 흡수 피크와 맞추는 것이 핵심입니다.

피가열체
주요 흡수 파장
최적 용량
물 / 수분 건조
2.9 µm, 4.7 µm, 6.1 µm
800~1000W(2.92µm 피크가 물의 O-H 신축진동과 정확히 일치, 건조 최강)
PET, PC, 아크릴
3.4 µm (C-H), 5.8 µm (C=O)
600~800W
PP, PE, PS
3.4 µm (C-H 신축)
600~800W
PVC
3.4 µm, 6.9 µm
500~600W
수용성 도료·잉크
3 µm 및 6 µm
800~1000W
분체도장 경화
3~5 µm
600~800W
유리
4.5 µm 이상 전부 흡수
200~500W (저온 장파 유리)
목재·종이·섬유
5~8 µm
200~500W
열민감 필름(박막)
​
200~400W (저온 장파, 과열 방지)

🔴중요 : 200W(5.33µm)는 파장이 매우 길어서, 표면 흡수만 일어나고 침투 깊이가 얕습니다.

반대로 1000W(2.92µm)는 침투 깊이가 깊어 두께 있는 소재의 내부 가열에 유리합니다.

"원적외선이 항상 좋다"는 것은 오해이며, 소재별 매칭이 성능을 좌우합니다.

​


​

5. 열응답 특성 — 승온시간 및 냉각시간

(세라믹 질량 230g, 비열 1.0 kJ/kg·K 기준 Lumped 모델 시뮬레이션 결과)

용량
축열 에너지
(상온 정상)
τ (63%도달)
90% 도달
95% 도달
실질 안정화(99%)
전원OFF후 50%강하
안전온도(<80℃)도달
200W
약 57 kJ
3.7 분
7.3 분
9.1 분
약 15 분
4.5 분
약 23 분
400W
약 90 kJ
2.8 분
5.3 분
6.4 분
약 11 분
4 분
약 25 분
500W
약 104 kJ
2.5 분
4.7 분
5.8 분
약 10 분
3.9 분
약 26 분
600W
약 117 kJ
2.3 분
4.3 분
5.3 분
약 9 분
3.8 분
약 27 분
800W
약 140 kJ
2.1 분
3.8 분
4.6 분
약 8 분
3.6 분
약 29 분
1,000W
약 160 kJ
1.9 분
3.4 분
4.1 분
약 7 분
3.5 분
약 31 분

승온은 고출력일수록 빠르고, 냉각은 고출력일수록 느립니다.

1000W는 3.4분 만에 90%에 도달하지만, 전원을 꺼도 안전온도까지 냉각이 되는데는 31분이 걸립니다.

라인 정지 시 피가열체 소손 위험이 가장 큽니다.

따라서 1000W 사용 시 셔터(Shutter) 또는 자동 출력강하 인터록이 사실상 필수입니다.

​


​


​

6. 거리별 복사 조도 (Irradiance) — 단일 소자 축상, 반사판 미적용

용량
50 mm
75 mm
100 mm
150 mm
200 mm
300 mm
200 W
2.1 kW/m²
1.4
1.0
0.6
0.4
0.2
400 W
5.4
3.8
2.7
1.6
1.0
0.5
500 W
7.7
5.3
3.9
2.3
1.4
0.7
600 W
10.3
7.1
5.2
3.0
1.9
0.9
800 W
16.7
11.5
8.4
4.9
3.1
1.5
1,000 W
24.6
17.0
12.3
7.2
4.6
2.2

📌 밀착 배열(Array) 시에는 위 값의 1.8~2.5배까지 상승합니다(인접 소자의 기여 + 반사판 효과).

실제 매트릭스 오븐 설계 시에는 표 B의 "표면 복사 방출도(kW/m²)"에 0.7~0.85를 곱한 값을

타겟면 조도로 잡는 것이 현실적입니다. ​

📌 거리 2배 → 조도 약 1/3~1/4로 급감합니다. 조사거리는 75~100mm가 효율·균일도의 최적 균형점입니다.

​

​

​

​

7. 용량별 기대 수명 (와트밀도 디레이팅)

수명을 지배하는 것은 니크롬선 심선 온도이며, 이는 와트밀도에 직결됩니다.

통상 온도 +50℃ 당 수명 1/2 법칙이 적용됩니다.

용량
와트밀도
추정심선온도
상대수명계수
기대 수명
(연속운전)
2교대(4,800h/년) 환산
1교대(2,000h/년)환산
200 W
1.35 W/cm²
약 400 ℃
2.0×
30,000 h 이상
6년 이상
15년 이상
400 W
2.70 W/cm²
약 560 ℃
1.4×
20,000 ~ 28,000 h
4~6년
10~14년
500 W
3.37 W/cm²
약 630 ℃
1.0× (기준)
15,000 ~ 20,000 h
3~4년
7~10년
600 W
4.05 W/cm²
약 700 ℃
0.8×
12,000 ~ 18,000 h
2.5~3.7년
6~9년
800 W
5.40 W/cm²
약 820 ℃
0.55×
8,000 ~ 13,000 h
1.7~2.7년
4~6.5년
1000 W
6.75 W/cm²
약 930 ℃
0.35×
5,000 ~ 10,000 h
1~2년
2.5~5년

​​

수명 보정 계수 (아래 운전방법 사항들에 해당되면, 위의 값에 아래의 계수를 곱하면 기대 수면이 늘어나게 됩니다.)

조건
계수
SCR 위상/사이클 제어 + 대기전력 유지
× 1.5 ~ 2.0
정격의 90~95% 디레이팅 운전
× 1.5 ~ 1.8
단순 ON/OFF 릴레이 제어 (잦은 사이클링)
× 0.5 ~ 0.7
정격의 110% 과전압 인가
× 0.3 ~ 0.4
후면 단열/환기 불량 (단자부 300℃ 초과)
× 0.4 ~ 0.6
수분·염소가스·실리콘 증기 분위기
× 0.3 ~ 0.7
진동/충격 환경
× 0.6 ~ 0.8

⭐ 핵심 인사이트: 1000W 1장(수명 7,000h)보다 500W 2장(수명 18,000h)이 총 수명 관점에서 2.5배 유리합니다.

다만 장착 면적과 초기 비용이 2배가 되고, 표면온도가 낮아져 복사 효율은 떨어집니다(78% → 50%).

고속·고효율 vs 장수명"의 명확한 트레이드오프입니다.


​


8. 건조·가열 능력 (실무 성능 지표)

용량
이론 수분증발량
(효율 100%)
실공정 증발량
(효율 40~60%)
상온 공기 승온 능력
얇은 플라스틱
시트 예열 속도
200 W
0.32 kg/h
0.13 ~ 0.19 kg/h
0.6 m³/min @ +15℃
느림
400 W
0.64 kg/h
0.26 ~ 0.38 kg/h
1.2 m³/min @ +15℃
보통
500 W
0.80 kg/h
0.32 ~ 0.48 kg/h
1.5 m³/min @ +15℃
보통
600 W
0.96 kg/h
0.38 ~ 0.57 kg/h
1.8 m³/min @ +15℃
양호
800 W
1.27 kg/h
0.51 ~ 0.76 kg/h
2.4 m³/min @ +15℃
빠름
1000 W
1.59 kg/h
0.64 ~ 0.95 kg/h
3.0 m³/min @ +15℃
매우 빠름

*물의 증발잠열 2,260 kJ/kg 기준. 실제 값은 피가열체 흡수율·조사거리·배기조건에 좌우됨.

​


​


9. 용량별 종합 선정 가이드

용량
성격
최적 용도
주의사항
200 W
초저온·초장파·최장수명
열민감 박막, 정밀 보온,
실험 챔버, 부화기/보육기,
저온 항온 유지
복사 효율 30%대로 낮음.
대류손실 커서 단열 필수
400 W
저온 범용
목재·종이·섬유 건조, 저온
경화, 식품 보온, 접착제 건조
가성비·수명 균형 양호
500 W
표준·가장 무난 ★
열성형 예열, 일반 건조로,
잉크 건조, 도장 건조
가장 널리 쓰이는 표준 사양. 재고·호환성 최고
600 W
중간 고출력
분체도장 경화, PVC/PET
성형, 중속 라인
500W 대비 온도 +60℃,
수명 20% 감소
800 W
고출력 실용 상한 ★
수분 건조(파장 매칭 우수), 고속 열성형, 컨베이어IR터널
효율/수명 균형의 실질적
상한 추천치
1000 W
최대 출력
초고속 라인, 두꺼운 소재
급속 가열, 대면적 고온로
물리적 상한(700℃/6.4W/cm²)에 근접. 수명 급감, 셔터·SCR 필수

​


​


247*60 크기의 원적외선 세라믹 플레이트 히터(200W, 400W, 500W, 600W, 800W, 1,000W)의 일반적인 사용처와, 일반 튜블러(시즈)히터와의 비교 및 기타 기술적 특징.

​

1. 사용처​

세라믹 플레이트히터는 "비접촉·복사 가열"이 필요한 곳에 거의 독점적으로 쓰입니다.

블리스터 기계, 코터, 압출기, 의료 장비 감지기 및 유지 보수 플랫폼에서 널리 사용됩니다.

​

① 플라스틱 가공 (가장 큰 시장)

- 진공성형·압공성형(Thermoforming), 블리스터 포장기 : PS, PP, PET, ABS 시트를 성형 온도까지 예열.

여러 장을 배열(Array)로 구성해 존(Zone) 제어.

- PET 프리폼 재가열(블로우 성형 오븐) — 단 고속 라인은 할로겐 병용

- 아크릴 벤딩/굽힘, 압출 라인 시트 예열, 열 라미네이팅, 플라스틱 용접(IR Welding), 필름 수축.

​

② 도장·코팅 건조

- 자동차 보수도장 건조기(이동식 IR 건조기), 분체도장 전 예열·겔화, 수성/유성 페인트 표면 건조.

- 스크린 인쇄·실크 인쇄, 라벨기 건조부, 그라비어 인쇄 잉크 건조, 접착제·코팅 경화.

​

③ 산업 건조, 공정 열원

- 섬유·부직포·종이. 제지 수분 건조, 목재 표면 건조, 세라믹/도자기 성형품 건조, 전자기판(PCB)

리플로우 전 예열, 납땜 프리히터.

- 접착제·코팅액 건조, 2차전지 전극 슬러리 예비건조

- 컨베이어형 IR 터널 오븐, 배치식 건조로 (튜블러 대체)

- 수축 포장기(Shrink Tunnel), 수축튜브 가공

- PCB 예열 / 리플로우 예열존, 반도체 웨이퍼·LCD 기판 베이킹

- 유리 벤딩·서냉 (유리는 4.5µm 이상 원적외선을 잘 흡수 → 세라믹히터가 유리)

- 금형 예열, 왁스 용융, 실험용 소형 챔버

​

④ 식품·업소

- 스테이크 머신 오븐 세라믹 히터는 전기 에너지를 사용하여 기존의 가스 적외선 스테이크 머신 및 스테이크 스토브를 대체하는 용도, 음식 보온대(푸드 워머), 제빵 오븐, 토스터.

- 식품 가열·보온 라인(눈부심 없는 "다크 히트"라 육안 자극 없음)

​

⑤ 기타

- 축산 병아리/양돈 보온, 파충류 사육장(광 없는 24시간 열원), 실험실 건조기, 반도체·디스플레이 공정 예열

- 원적외선 사우나·물리치료기.

- 축산 보육(브루더), 방폭/클린룸 무풍 가열

​​

⚠️ 부적합한 용도

🔴액체 침적 가열, 밀폐 배관/탱크 가열 → 시즈히터(튜블러)가 정답

🔴광택 알루미늄·경면 스테인리스 가열 (반사율 높아 흡수율 10~20%에 불과)

🔴초당 단위 ON/OFF가 필요한 고속 사이클 → 할로겐/카본 램프

🔴음영이 생기는 복잡한 3차원 형상 (직진성 복사이므로 그림자 부위 미가열)

​


​


2. 일반 튜블러(시즈)히터와의 비교 — 장점과 단점

​

기본 원리 차이

- 세라믹 플레이트히터 : 세라믹 몸체 자체가 방사체. 열의 대부분을 복사(적외선)로 정면 방향에 방출.

유약층은 방사선 강도를 증가시키고 유약의 적합성을 향상시키기 위해 적당한 첨가제를 함유한 우수한 방사 금속 산화물 재료로 만들어 방사율을 높임.

- 튜블러(시즈)히터 : 금속관(SUS304/316, 인코로이) 안에 니크롬선과 MgO 절연분말을 충전한 봉 형태.

본질적으로 전도·대류 가열기이며, 공기 중에서 고온 운전 시 부수적으로 복사도 함.

​

​

💡장점 (세라믹 플레이트 기준)

항목
세라믹 플레이트 247×60
튜블러(시즈) 히터
복사 효율
높음 (방사율 0.83~0.9, 정면 지향성). 전기 입력의 대략 60~75% 이상이 복사로 방출
낮음~중간. 원형 단면이 360° 방향으로 방출해 반사갓 필수, 상당 부분이 공기 가열로 소모
방사율
0.90~0.95 (세라믹 유약면)
0.6~0.85 (금속 산화 정도에 따라 변동, 경년 변화 큼)
파장 정합성
2~10µm-물(3µm·6µm), C-H결합(3.4µm), 도막·수지 흡수대와 일치
단파 성분 혼재, 고온 시 근적외로 치우침
방사 방향
평면 단방향-반사판 없이도 피가열체로 직진
360° 전방위-반사판 필수, 미설치 시 30~50% 손실
표면 온도 균일도
±2~3% (코일이 세라믹에 완전 매립)
국부 핫스팟·단선 발생 쉬움
배열성
모듈 타일링-존 제어 용이, 넓은 면 균일 가열
선(Line) 열원-피치 조정 필요, 면 균일도 떨어짐
제어성
중공형은 열전대 내장-폐루프 정밀 제어
별도 센서 필요
내식·내구
유약 코팅, 내수·내약품, 물 튐 40회 급냉 시험 통과 수준
시스관 부식·스케일, 고온 방사용은 처짐(Sagging) 발생
수명
10,000~20,000h
공기 중 고온 방사 사용 시 5,000~10,000h
작업 환경
무풍·무소음, 눈부심 없음, 분진 비산 없음
대류 병용 시 분진 비산
유지보수
취급이 용이하며 고장시 교체가 쉽고 보수가 간단, 표준 클립 마운트
브라켓/플랜지 용접구조가 많아 교체 번거로움
무게
가볍고 열효율이 우수하며 발진 요소가 없는 친환경 히터
금속 중량

​

​

💡단점 (세라믹 플레이트 기준)

항목
내용
열응답 지연 (최대 약점)
세라믹 열용량 때문에 승온 25분, 냉각 5~10분. 라인 정지 시 피가열체 과열-셔터·대기전력(스탠바이 30%) 제어 필수. 할로겐(13초), 석영관(30초~1분) 대비 크게 불리
파워 밀도 한계
3~7 W/cm², 표면 700℃가 상한. 할로겐(필라멘트 2200℃, 20W/cm² 이상) 대비 고속 라인 생산성 열세
형상 자유도 제로
규격 고정. 튜블러는 U자·나선·코일 등 자유 밴딩, 금형 주조 매립, 액중 침적 가능
취성(Brittleness)
세라믹이라 낙하·충격·급열충격에 크랙. 냉수 직접 비산 반복 시 파손 위험
기계적 강도
취약 : 낙하·진동충격·비틀림으로 균열. 물방울 튀면 열충격으로 파손
사용 매체
공기 중 복사 전용. 액체 침지·직접 접촉 가열 불가
가열 방식 한계
직시(Line-of-sight) 필요-그늘 부위, 입체물 뒷면은 가열 안 됨
최고 온도
표면 약 700~750°C 한계-근적외선 고밀도 침투 가열은 불가
부대 비용
단자대·내열 리드선(유리섬유/마이카)·SUS 프레임·세라믹울 단열재·반사판이 별도 필요-
설치 원가가 히터 본체의 50~150%
단자부 온도 제약
후면 단자부 주위 온도 250~300℃ 이하 유지 필요-
밀폐 오븐에서는 후면 환기·냉각 설계 필수
흡습 문제
장기 미사용 시 세라믹이 수분 흡수-재가동 시 저전압(50~80V) 24시간 건조 운전(Bake-out) 안 하면 크랙·절연저하
초기 가격
동일 W 기준 튜블러의 2~4배


​

​


3. 피가열체에 대한 가열·건조 능력

​

세라믹 플레이트 (복사 건조)

- 직접 흡수 가열 : 2.5~6µm 파장은 물(약 3µm, 6µm 흡수대)과 C-H·C=O 결합을 가진 수지·도료·용제에 강하게 흡수됩니다.

따라서 공기 온도를 올리지 않고도 피가열체 표면과 그 바로 아래층이 직접 가열됩니다.

국내 제조사도 세라믹을 이용한 복사열로 피가열 물체가 내면으로부터 표면으로 건조되므로 열효율이 높다고 설명합니다.

​

- 침투 깊이 현실 : "내부까지 가열"이라는 마케팅 표현이 흔하지만,

원적외선의 침투 깊이는 물·수지 기준 수십 µm~수 mm 수준입니다.

얇은 도막·필름·시트(수 mm 이하)에서는 매우 효과적이고,

두꺼운 물체는 표면 흡수 후 열전도로 내부까지 전달됩니다.

단, 근적외선·가시광과 달리 표면 반사가 적어(흡수율 90% 내외) 도장 색상에 상관없이

균일하게 흡수되는 것이 큰 장점입니다.

​

- 실무 조사 강도 : 1000W 풀사이즈 1장을 반사갓과 함께 피가열체 15~20cm 위에 설치하면 중심부에서 대략 20~40 kW/m² 수준의 조사 강도를 얻을 수 있어,

1mm 두께 PS/PP 시트를 성형 온도(150~180°C)까지 30~60초 안에 예열하거나,

수성 페인트 표면 건조 시간을 대류 건조 대비 1/3~1/2로 단축하는 것이 일반적입니다.

​

- 커버 면적 기준 : 진공성형·건조 어레이 설계 시 보통 설치 밀도 20~40 kW/m²로 잡으므로,

1000W 1장이 약 0.025~0.05 m²(15×20cm~20×25cm)를 담당하는 셈입니다.

낮은 온도 보온·완속 건조는 400~650W를 넓은 간격으로 배치합니다.

​

- 한계 : 반사갓 없이 쓰면 후면·측면으로 복사가 새어 효율이 20~30% 감소. 곡면·입체물,

히터 그늘이 생기는 부품은 균일 가열이 어렵습니다.

​

튜블러 히터 (대류 + 부분 복사)

- 공기 중에서 1000W 튜블러(SUS, Ø12×약 1m)는 표면 온도 400~600°C, 전력밀도 2~4 W/cm² 정도로 운전되며,

주변 공기를 가열해 대류로 피가열체에 전달합니다.

복사 성분은 온도가 높을수록 커지지만 전방향 방출이므로 반사판 없이는 피가열체 도달분이 30~40% 수준입니다.

​

- 챔버형 건조기(공기 순환 팬 결합)에서는 형상 무관하게 균일 가열이 가능하고,

두꺼운 물체 전체 승온에는 오히려 유리합니다.

그러나 건조 속도는 공기→물체의 대류 열전달계수에 의존해 복사 대비 느리고,

공기 가열에 에너지가 낭비됩니다.

​

- 판 형태의 "복사식"으로 쓰려면 반사갓 + 인코로이 고온 사양이 필요하고, 그 경우 가격 이점이 줄어듭니다.

​

💡결론

얇은 시트·도막·필름·표면 수분 건조 - 세라믹 플레이트가 명확히 우세.

액체 가열, 두꺼운 덩어리 전체 승온, 입체물 챔버 건조 - 튜블러(+팬)가 우세.

​


​


4. 기대 수명

​

세라믹 플레이트

- 정상 조건에서 10,000시간~20,000시간 이상의 연속 작동이 가능하고,

긴 수명과 더불어 재질이 견고하여 감가상각이 적습니다.​

- 다만 극한 온도, 급격한 온도 변동, 부식성 물질 노출은 모두 요소의 수명에 영향을 주므로,

실제 수명은 운전 방식에 크게 좌우됩니다.​

- 수명 단축 요인

① 잦은 ON/OFF(열피로 → 균열)

② 물·용제 튐(열충격)

③ 과전압(220V 사양에 240V 인가 시 출력 19% 증가, 수명 급감)

④ 단자부 과열·산화

⑤ 기계적 충격

⑥ 정격 이상의 밀폐 설치.​

- 수명 연장 팁 : SSR/사이리스터 위상제어로 연속 운전, 센서형 사용해 표면 온도 700°C 이하 유지,

반사갓 사용, 단자에 내열 실리콘·유리섬유 전선 사용.

- 산업 현장 경험치 : 열성형기 24시간 운전 기준 2~4년, 간헐 운전 건조기는 5년 이상도 흔합니다.

고장 양상은 대체로 "점진적 출력 저하 없이 단선으로 종료"되어 예측·교체가 쉽습니다.

​

튜블러 히터

- 표면 온도에 극도로 민감합니다. 공기 중 400°C 이하 저밀도 운전이면 20,000시간 이상도 가능하지만, 600°C 이상 고온 복사식으로 쓰면 SUS 관 산화·MgO 흡습·핫스팟으로 3,000~8,000시간 수준으로 떨어집니다. 인코로이 800 관을 쓰면 개선되나 가격이 2~3배가 됩니다.​

- 스케일 부착이나 분진 퇴적으로 시간이 지날수록 효율이 저하되는 "점진적 열화" 특성이 있습니다.

​


​


5. 용량 대비 가격​

총소유비용(TCO) 관점

- 초기 비용 : 튜블러가 W당 2~4배 저렴합니다.

- 운전 비용 : 건조·예열 공정에서는 히터 값보다 전기요금이 압도적입니다.

세라믹 플레이트가 복사 효율이 높아 같은 건조 결과를 20~40% 적은 에너지·시간으로 얻는 경우가 많고,

공기 가열용 팬·덕트·단열이 줄어듭니다.

1000W 히터가 연 4,000시간 운전 시 전기요금은 대략 40~60만원이므로,

효율 20% 차이만으로도 히터 가격 차이를 1년 내 상쇄합니다.

​

- 교체 비용 : 세라믹은 클립 마운트로 1분 내 교체 가능해 다운타임 비용이 낮습니다.

​

💡결론

복사 건조·예열 용도라면 세라믹 플레이트가 W당 가격은 높아도 TCO에서 유리하고, 단순 공기 가열·액체 가열·보온 용도라면 튜블러가 합리적입니다.

​


​


6. 선정·설치 시 실무 체크리스트

​

🟢 용량 선택 : 표면 온도 목표에 따라 — 보온·완속 건조 250~400W(300~450°C), 일반 건조·도장 500~650W(500~600°C),

열성형·고속 예열 750~1000W(650~750°C).

🟢 거리 : 피가열체와 10~25cm. 너무 가까우면 히터 패턴이 찍히고, 멀면 조사 강도가 거리 제곱에 가깝게 감소.

🟢 반사갓 필수, 단자부 상부에 통기 확보.

🟢 제어 : 온/오프 릴레이보다 SSR 위상제어 또는 PID+센서형 권장(수명·품질 모두 개선).

🟢 배선 : 단자 온도 200°C 이상 가능 - 내열 전선(유리섬유·실리콘 300°C급), 세라믹 단자 커버.

🟢 취급 : 유리와 같이 다룰 것. 물·용제 튐 방지 커버(석영판) 고려.

​


​

​​

궁금한 사항이 있으시거나, 문의가 필요하신 경우

아래의 '문의하기'를 이용하시면 즉시응답이 가능합니다.


​

​

#세라믹히터 #원적외선히터 #IR히터 #인프레드히터 #도자기히터 #건조기용히터

#세라믹플레이트히터 #알미늄반사갓 #히터 #반사갓히터 #영진히터 #영진엔지니어링

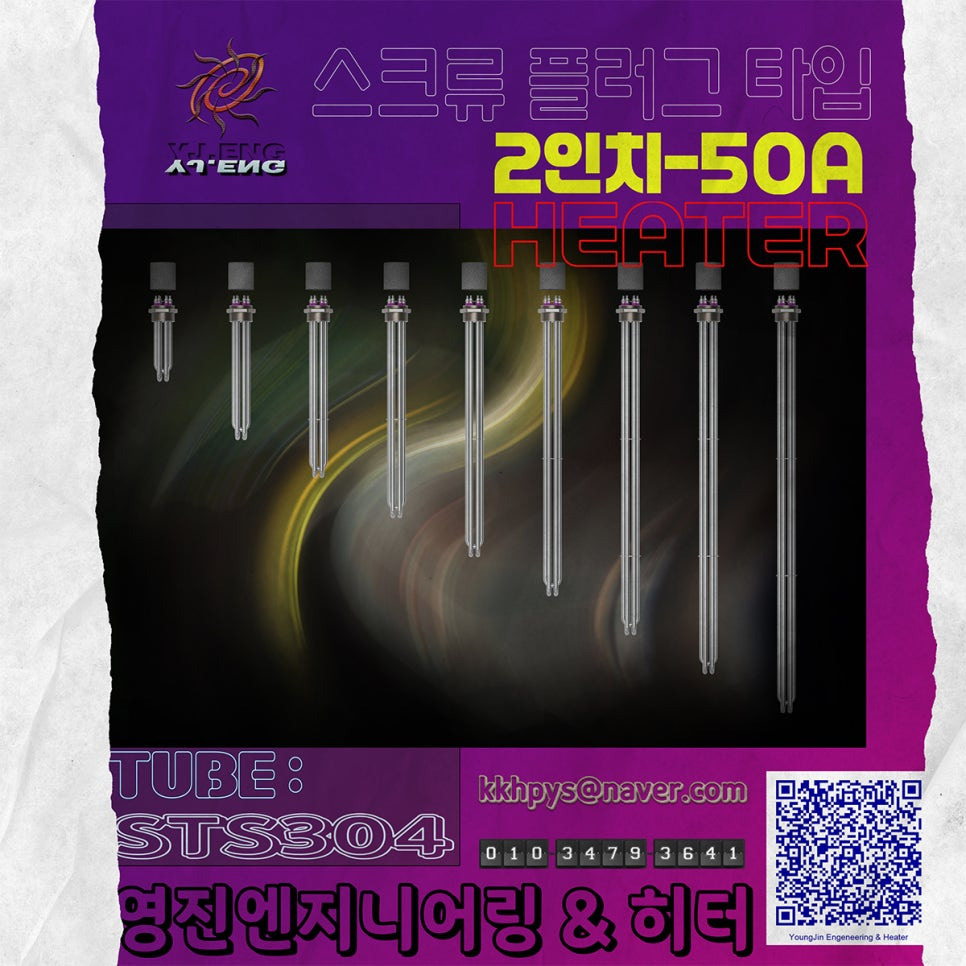
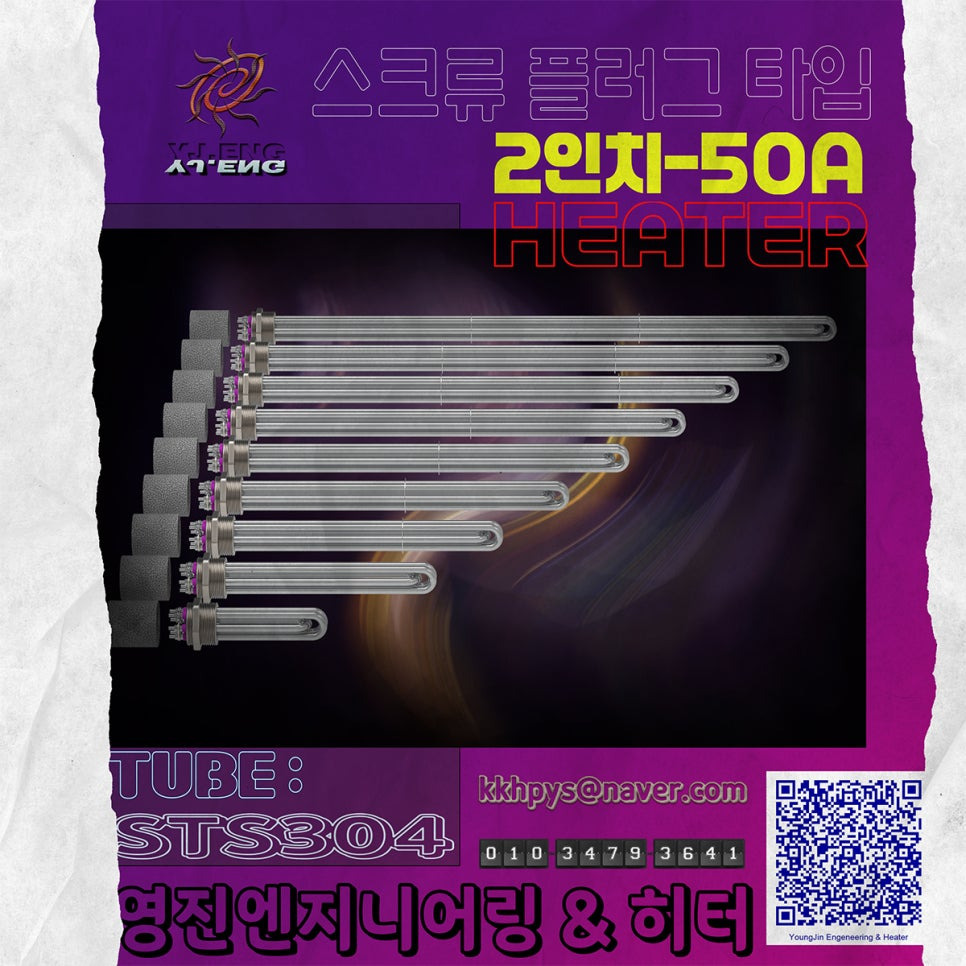
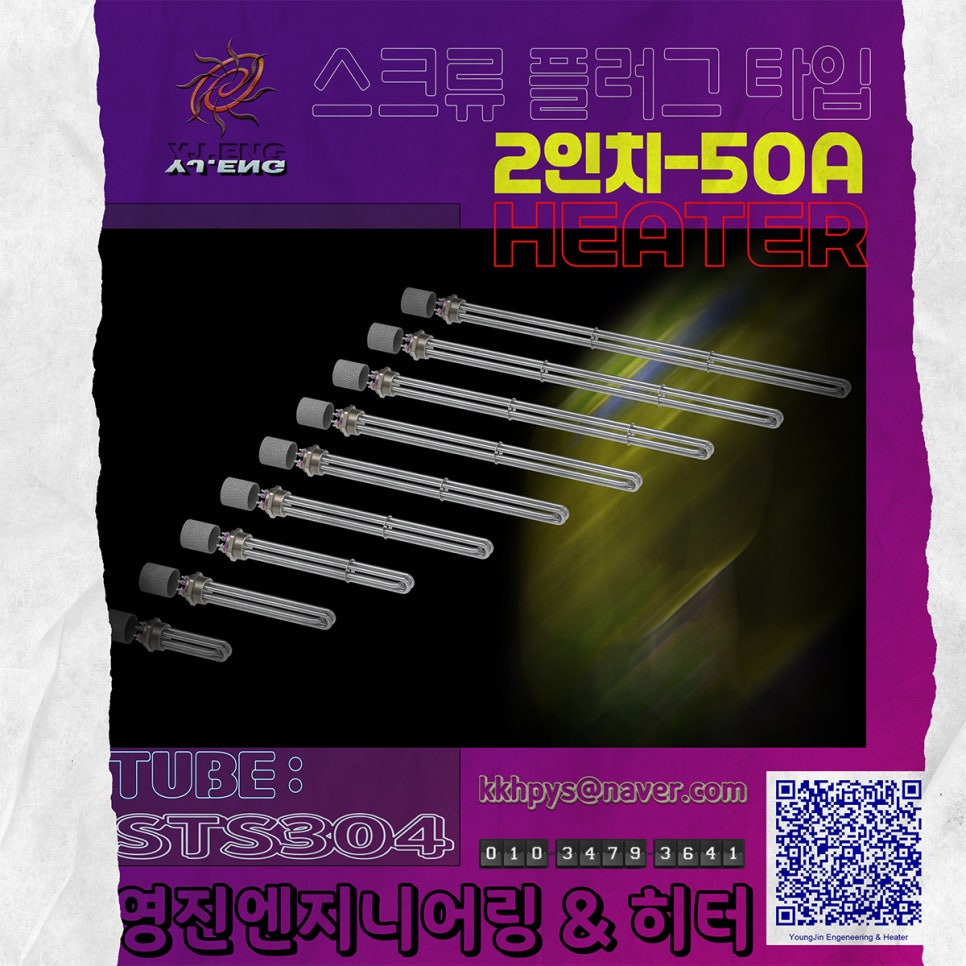
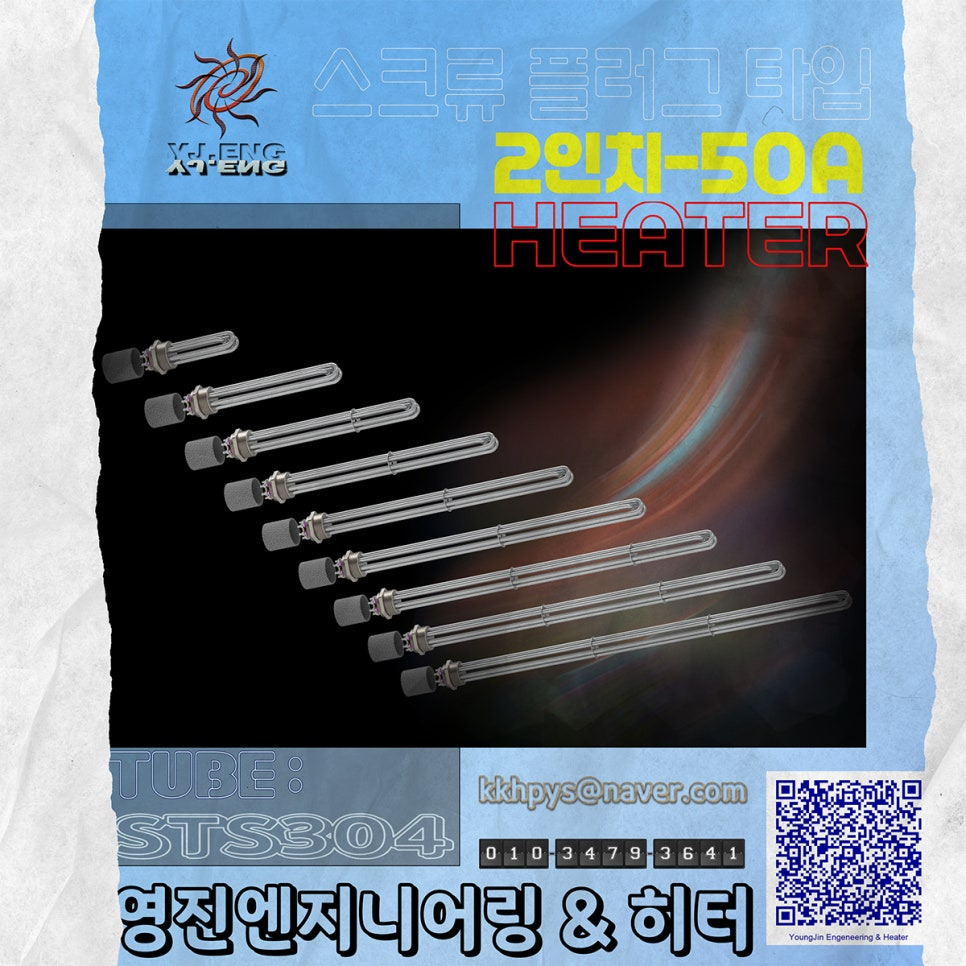
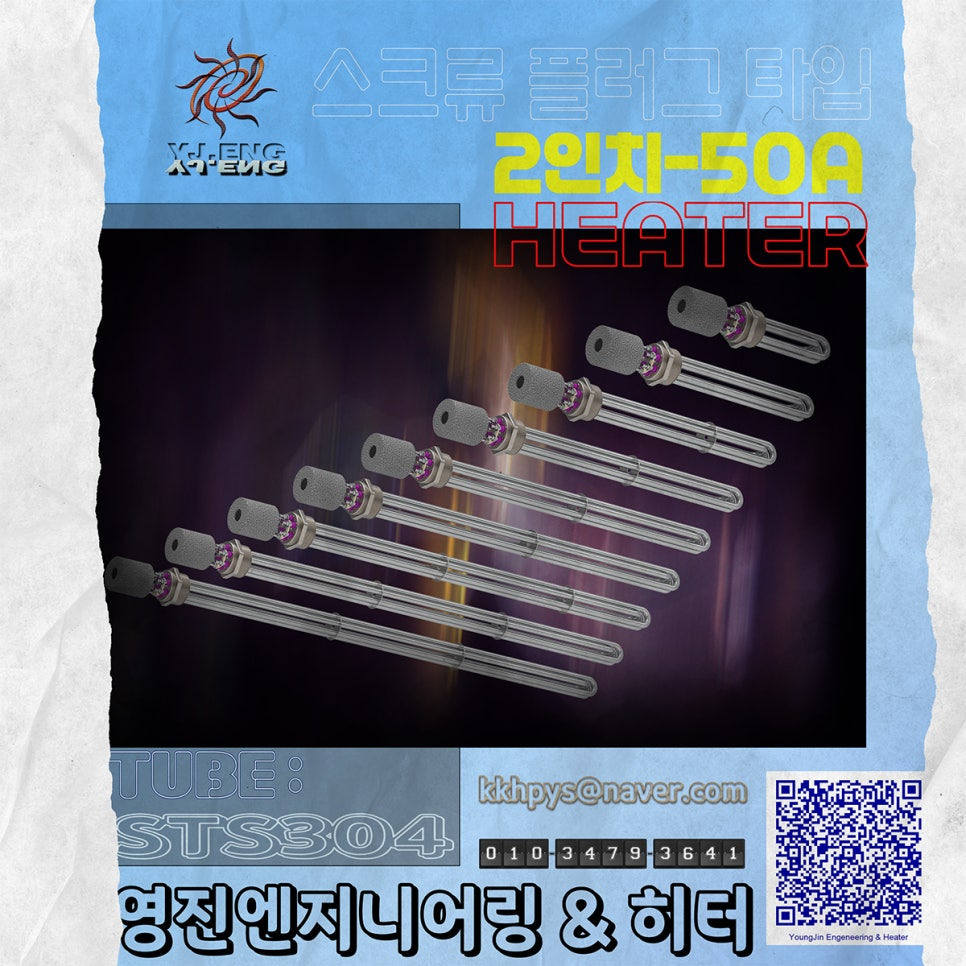
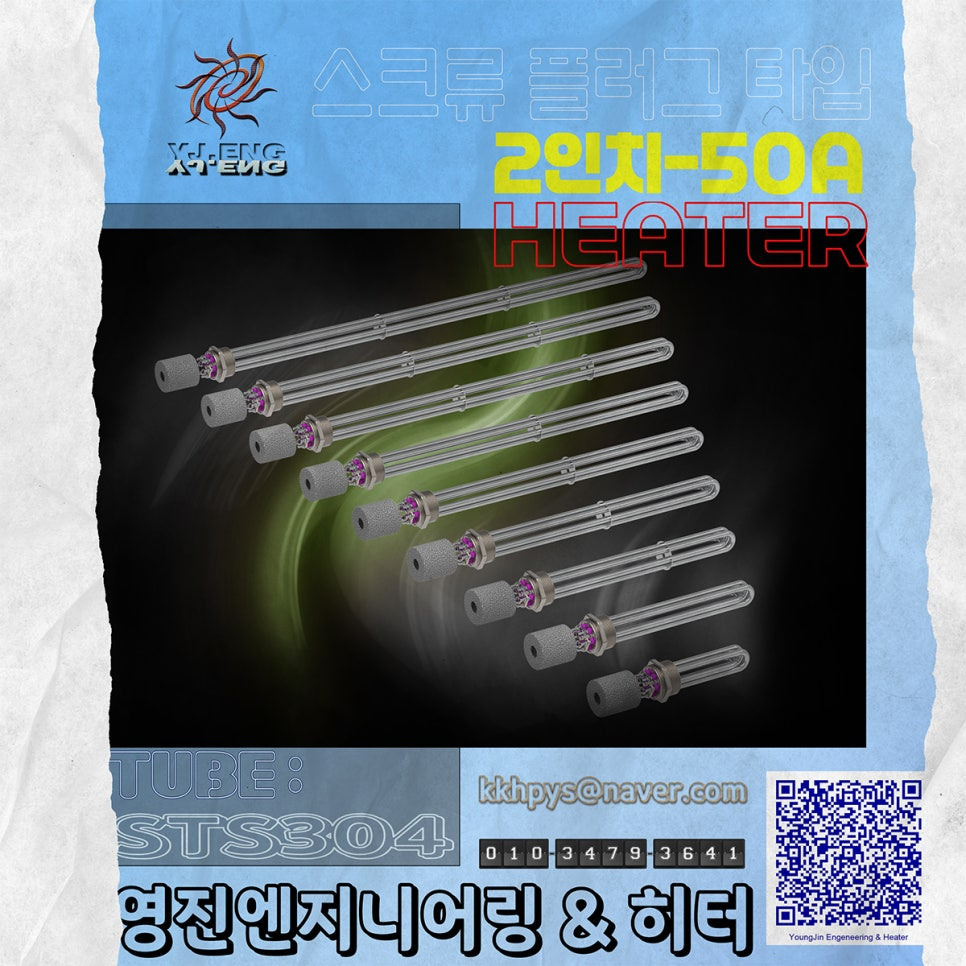
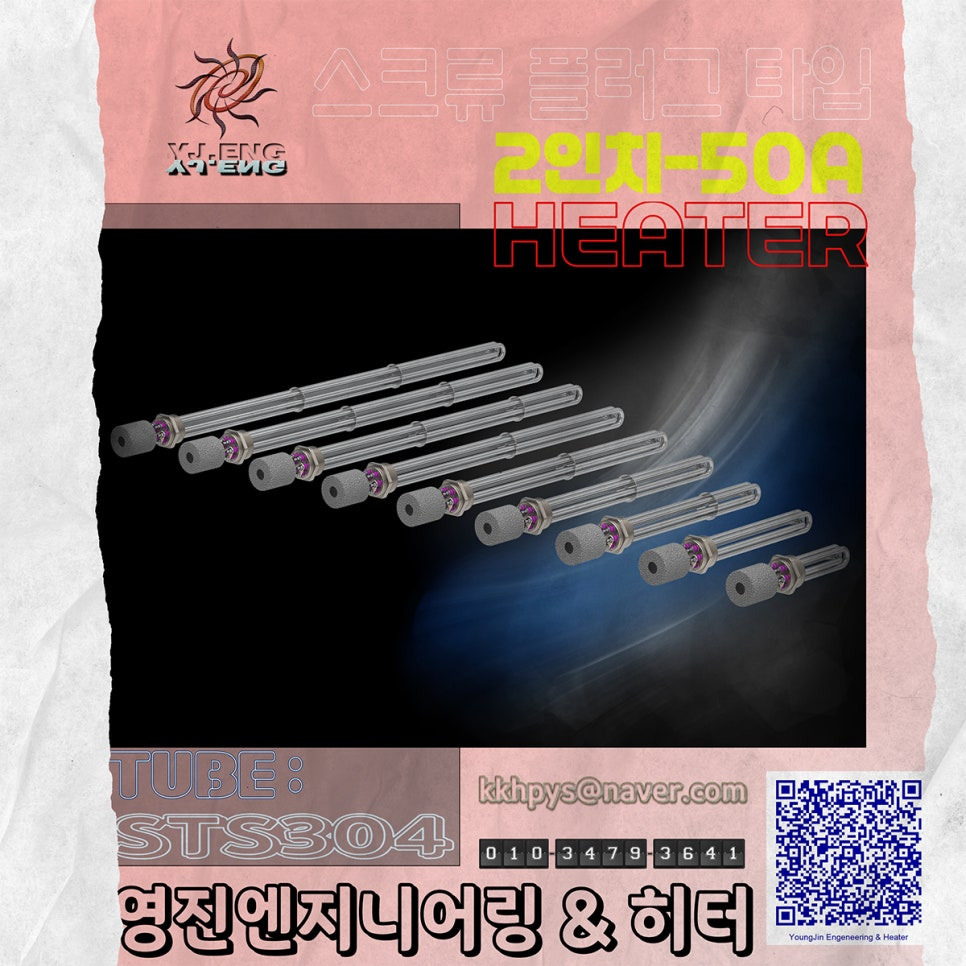
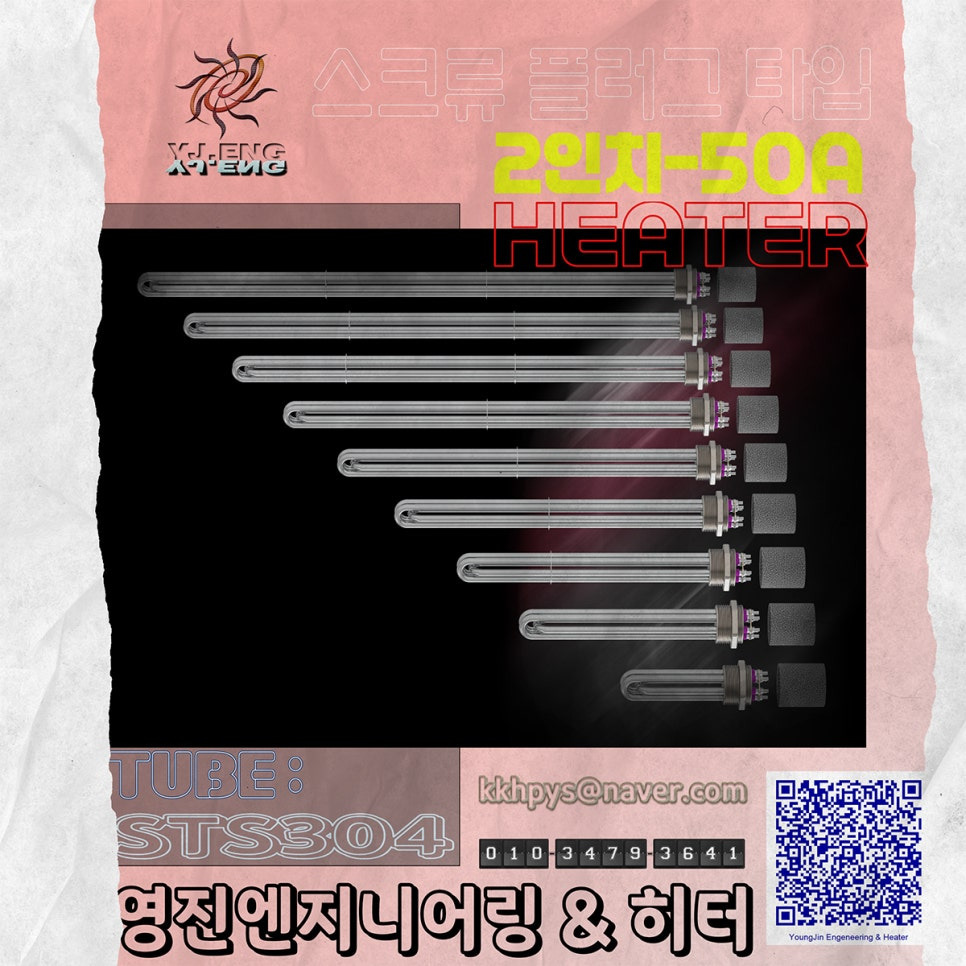
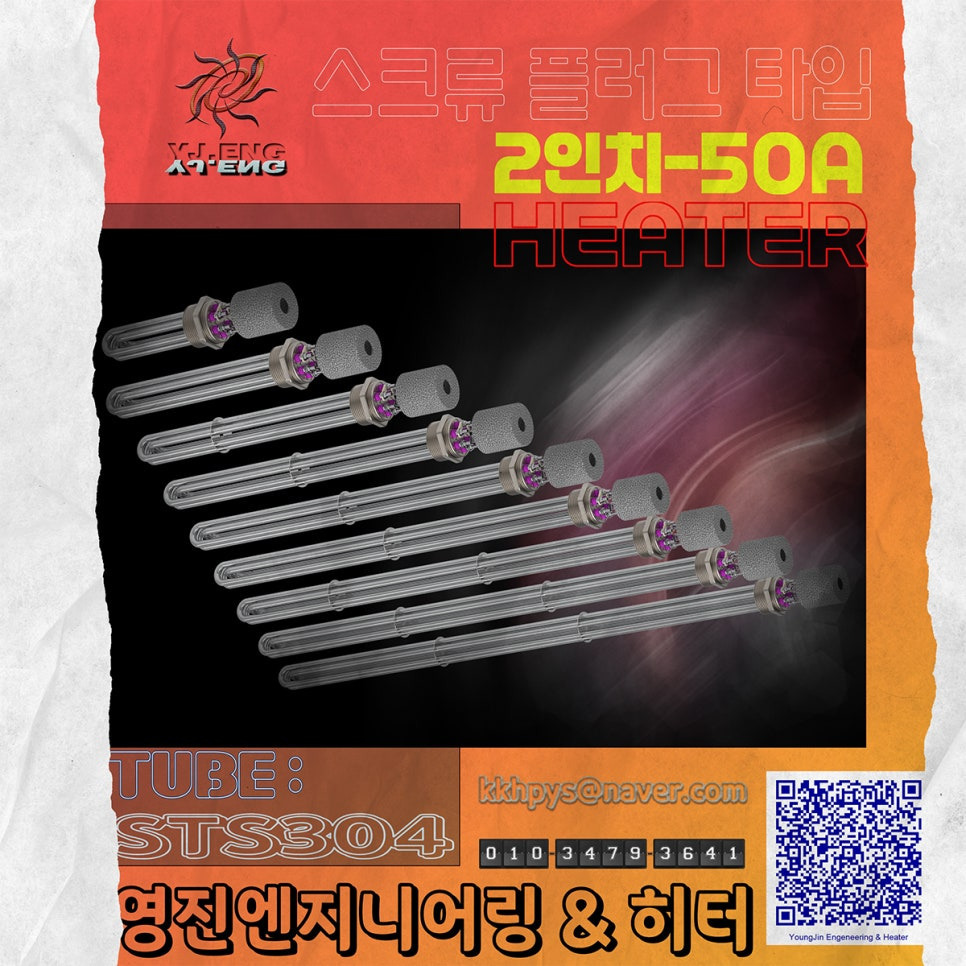
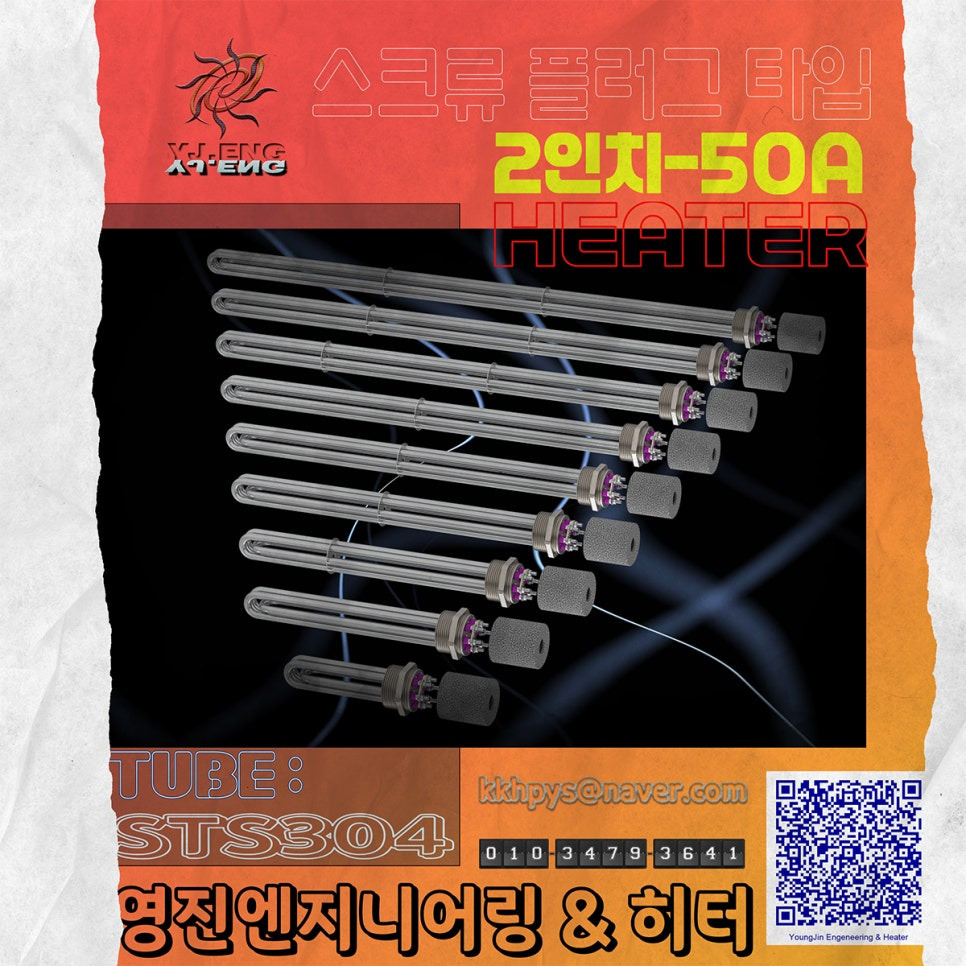
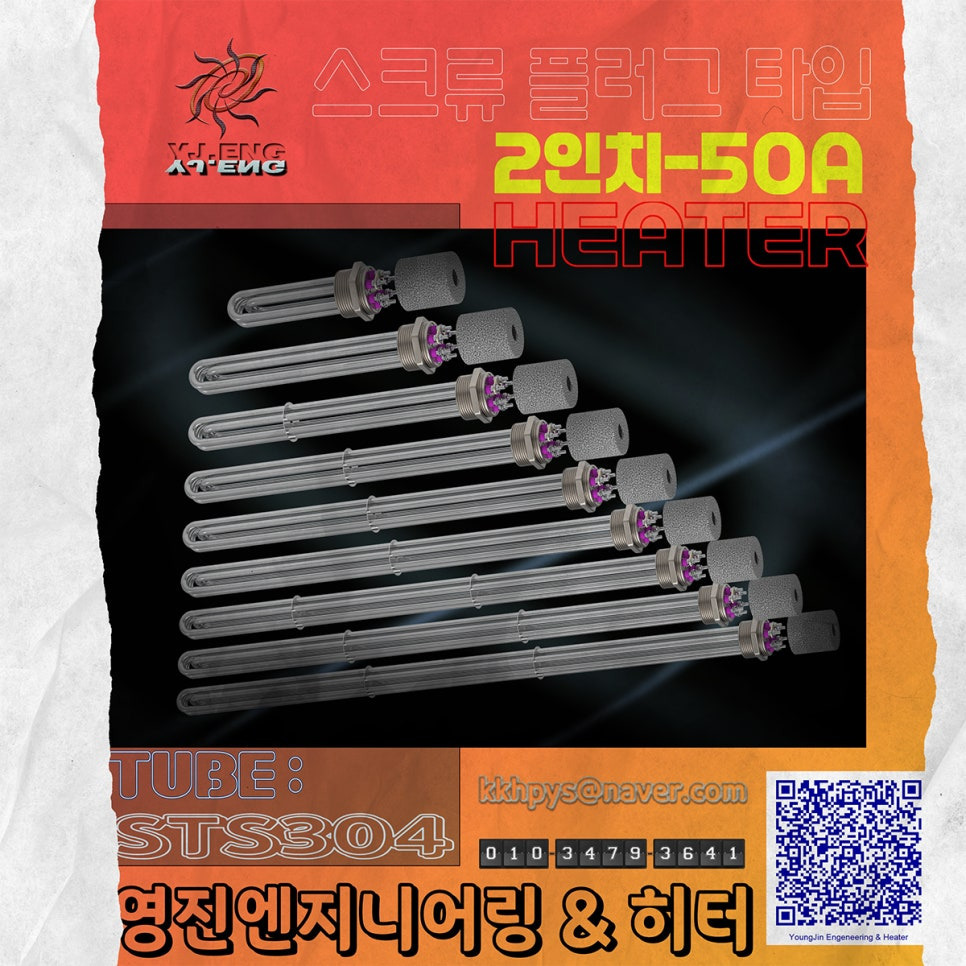
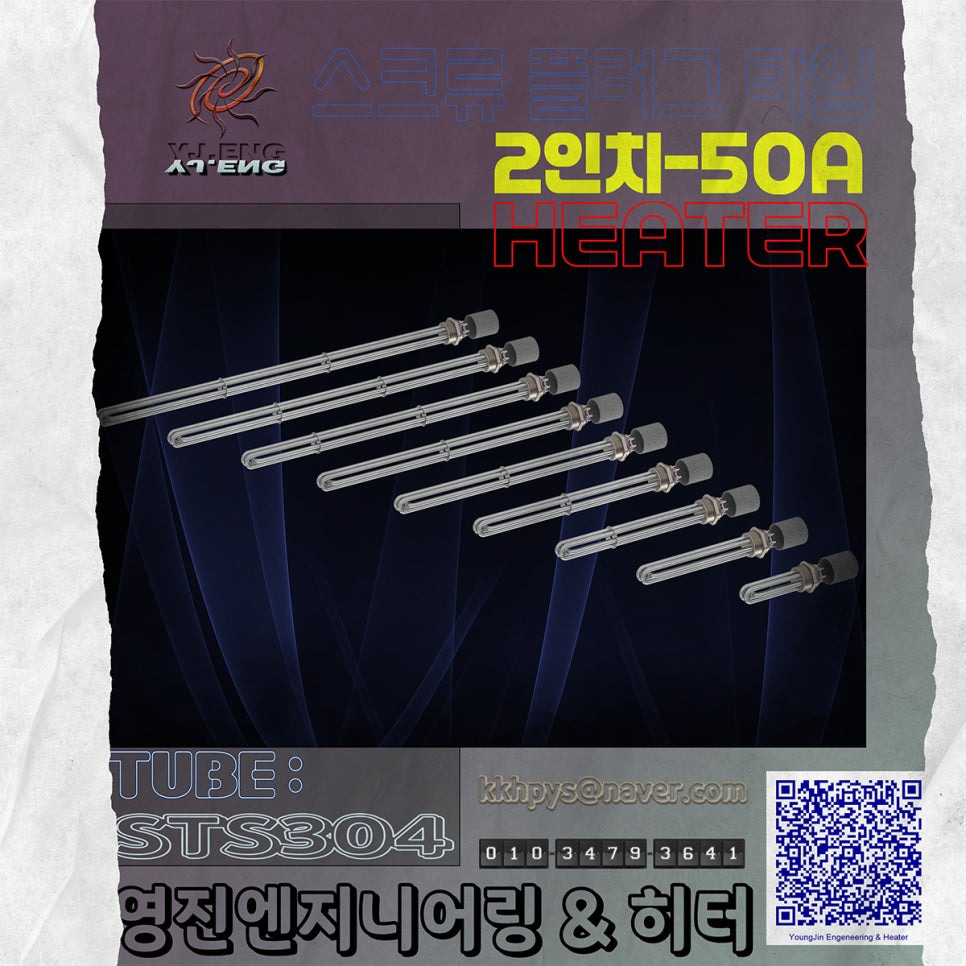
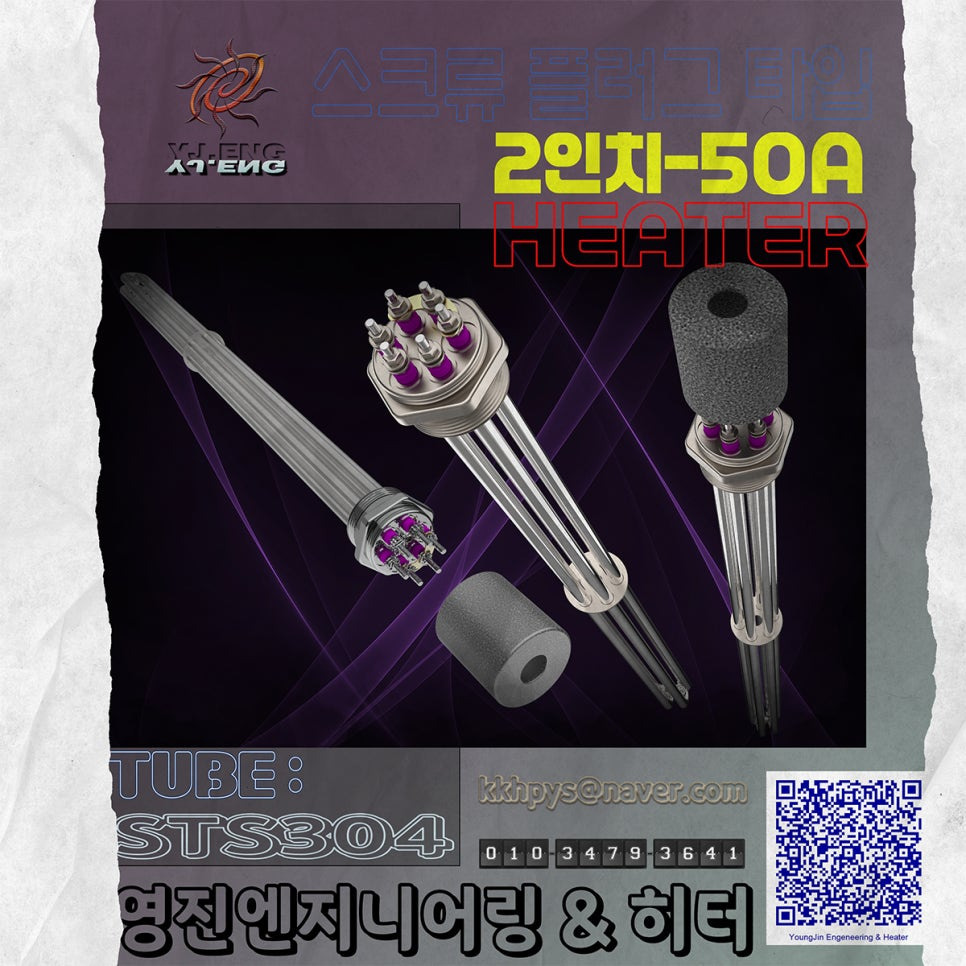
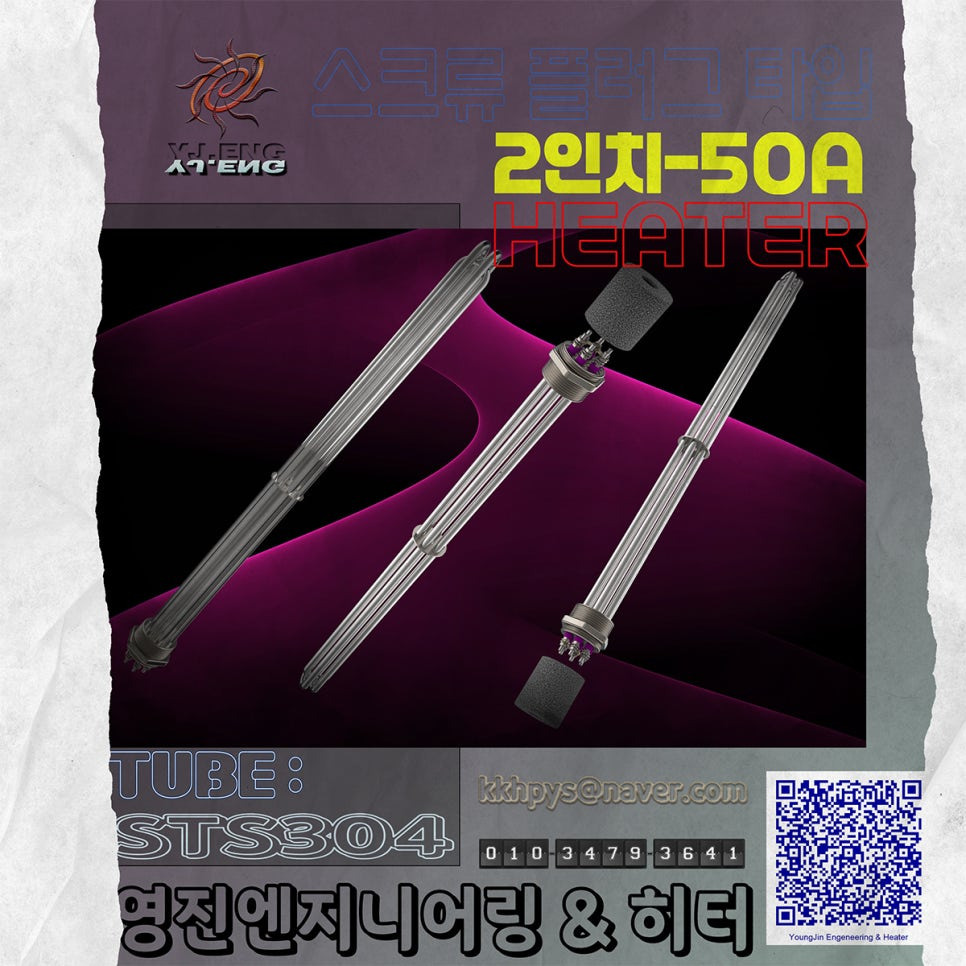
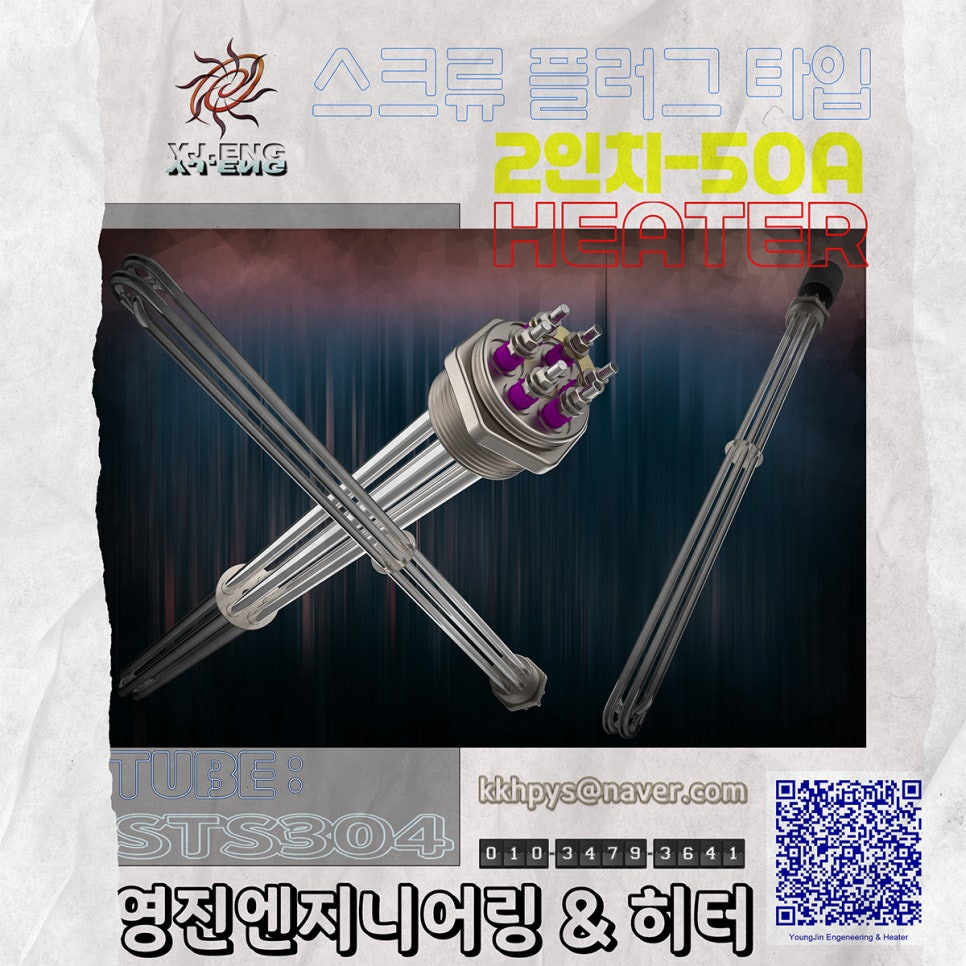
2인치_소켓(스크류 플러그)타입_STS304침적(투입)히터


​

1. 길이에 따른 적정 용량 및 와트밀도(Watt Density)의 계산

[계산 기준 및 전제조건]

히터 구조 : 2인치 소켓 + 11Φ 튜브 3개 (U자형 : 즉 6가닥)

발열 면적 계산 : 물을 데우는 용도이므로 소켓 결합부 근처의 비발열부(Cold Zone)를 약 50mm(5cm)로 가정하고,

실제 발열 면적을 계산합니다.

​

와트밀도(표면부하)는 다음 식으로 계산합니다.

와트밀도 (W/㎠ )=P(W) / π⋅1.1(cm)⋅2⋅L(cm)

​

물의 적정 와트밀도 : 물 가열용 히터의 안전하고 일반적인 와트밀도(단위 면적당 발열량)는

7∼9W/㎠ 사이입니다.

이 수치가 10 W/㎠을 넘어가면 스케일이 급격히 쌓이고 수명이 단축됩니다.

이를 바탕으로 시중에서 가장 많이 통용되는 표준 권장 용량(kW)과 그에 따른 와트밀도를 산출된 표입니다.


히터 길이(mm)
실제 발열길이(mm)
추정 권장 용량 (kW)
발열 면적 (㎠)
와트 밀도 (W/㎠)
비고 (용량 선택 기준)
150
100
1.5
약 207
7.2
소형/기본 용량
200
150
2~2.5
약 311
6.4~8.0
​
300
250
4
약 518
7.7
​
400
350
5~6
약 725
6.9~8.2
​
500
450
7.5
약 933
8.0
대중적인 규격
600
550
9
약 1,140
7.9
​
700
650
10
약 1,347
7.4
안정적인 수명 확보
800
750
12
약 1,554
7.7
​
900
850
14~15
약 1,762
7.9~8.5
​
1,000
950
15~18
약 1,969
7.6~9.1
대용량 투입


※ 계산식: 표면적 = 3(개) × 2(가닥 : U) × 1.1cm(외경) × π × (전체길이 - 비발열부 5cm)

※ 와트밀도 = 총 소비전력(W) ÷ 발열 표면적(㎠)

​


​

2. 재질과 환경에 따른 특성 비교 (수명 및 스케일 효과)

1. STS 304 Welded Tube (스테인리스 304 용접관)

2. STS 316L Welded Tube (스테인리스 316L 용접관)

3. STS 316 Seamless Tube (스테인리스 316 무계목강관/심리스)

4. Cu Tube (구리관)

​

상기 1,2,3,4의 재료를 비교하여 재질적 특성과 환경적 특성의 분석.

수중 투입용히터의 사용 환경에서, 물의 수질(지하수, 수돗물, 약품 혼합 여부 등)에 따라,

수명과 스케일(석회질, 미네랄 찌꺼기 등) 발생 정도가 크게 달라집니다.

특히, 경도(Hardness)가 높은 물(지하수, 석회수 등 미네랄이 풍부한 물)을 가열하는 환경은,

히터에게 가장 가혹한 조건 중 하나입니다.

경도가 높은 물을 가열하면 물속의 칼슘(Ca), 마그네슘(Mg) 성분이 분리되어 히터 표면에 하얗거나 누런 돌처럼 굳어지는

스케일(Scale)이 급격히 발생합니다.

이 스케일은 단열재 역할을 하여 히터 내부의 열이 물로 빠져나가지 못하게 만들고,

결국 히터 내부 온도 급상승 → 튜브 팽창 및 변형 → 내부 열선 끊어짐(단선) 또는 튜브 파열(누전)로 이어집니다.

​

경수(칼슘/마그네슘 경도)에서 침적히터 수명을 깎는 “주범”은 재질 자체의 부식보다도,

스케일(CaCO₃, Mg(OH)₂ 등)로 인한 열전달 저하 → sheath(튜브) 표면온도 상승 →

국부 과열(번아웃) + 스케일 하부 국부부식(under-deposit corrosion)입니다.

따라서 “스케일에 견디는 능력”은 두 가지로 나눠 보는 게 정확합니다.

◎스케일이 덜 생기/덜 달라붙는 성향(부착/성장)

◎스케일이 생겼을 때도 오래 버티는 성향(과열·국부부식 내성)

이러한 가혹한 조건에서 4가지 튜브 재질별 특성이 어떻게 반응하는지 비교하면,

​

​

1. STS 304 Welded Tube (스테인리스 304 용접관)

가장 널리 쓰이는 표준 재질로 가성비가 좋습니다.

구조적 형태는 스텐레스 스틸판을 말아서 용접한 형태(Welded)입니다.

​

🔴스케일 견디는 능력 (매우 취약) : 스케일이 튜브 표면을 덮어버리면 튜브 표면 온도가 급격히 상승합니다.

이때 304 재질은 고온의 스케일 아래에서 미네랄 및 염소(Cl) 이온과 반응하여,

점식(Pitting, 바늘구멍처럼 파고드는 부식)이 빠르게 진행됩니다.

특히 '용접 부위(Weld seam)'는 조직이 약해져 있어 부식과 열팽창에 가장 먼저 파괴됩니다.

🔴수명 (짧음) : 일반적인 수돗물이나 정수된 물에서는 충분히 긴 수명을 자랑합니다.

단, 지하수나 염소(Cl) 성분이 있는 물에서는 점식(구멍이 뚫리는 부식)이 발생하여 수명이 급감할 수 있습니다.

특히, 경도가 높은 물에서는 용접부가 터지거나 미세한 구멍이 나서,

물이 스며들어 누전(Short)으로 사망할 확률이 가장 높습니다.

강한 경수용으로는 추천하지 않습니다.

​

​

​

2. STS 316L Welded Tube (스테인리스 316L 용접관)

304파이프의 구조적 형태에 몰리브덴(Mo)을 첨가하여 내식성을 높이고,

탄소(C) 함량을 낮춰(L: Low Carbon) 용접부의 부식을 개선한 파이프(스테인리스 스틸 316 Low Carbon)입니다.

​

🔴스케일 견디는 능력 (보통) : 스케일이 달라붙는 물리적인 양 자체는 304와 비슷합니다.

하지만 스케일 내부에서 발생하는 고온 및 화학적 부식(염소 이온 등)에 견디는 화학적 저항성은 304보다 훨씬 우수합하여,

스케일 아래에서 튜브가 삭아버리는 현상이 훨씬 덜합니다.

지하수, 약간의 산/알칼리가 섞인 물, 염분이 미세하게 있는 물 등 수질이 좋지 않은 환경에서도 가장 길고 안정적인 수명을 보장합니다.

L(Low Carbon) 등급이라 용접부의 약점도 어느 정도 보완되었습니다.

🔴수명 (보통~양호) : 304보다는 확실히 오래 버팁니다. 하지만 스케일이 너무 두꺼워져 열팽창 수축이 극심해지면,

결국 '용접관'이라는 태생적 한계 때문에 오랜 시간이 지나면 용접 선을 따라 크랙(갈라짐)이 발생할 수 있습니다.

가성비를 고려할 때 타협점이 될 수 있는 재질입니다.

​

​

​

3. STS 316 Seamless Tube (스테인리스 316 무계목강관/심리스)

스텐레스 스틸판을 말아 용접한 것이 아니라,

스텐레스 스틸 환봉의 중심을 뚫어 늘여서 만든 이음새(용접선)가 전혀 없는 파이프입니다.

​

🔴스케일 견디는 능력 (가장 우수) : 스케일이 잔뜩 끼어서 히터가 뻘겋게 달아오르는 극한의 상황이 되어도,

튜브가 팽창하고 수축할 때 찢어질 약점(용접선)이 없습니다.

또한 316 재질 자체의 훌륭한 내식성 덕분에 스케일 아래에서의 화학적 부식도 최대한 지연시킵니다.

🔴수명 (가장 김 - 최상) : 경도가 높은 물에서 스테인리스 계열 중 가장 압도적으로 긴 수명을 자랑합니다.

튜브 자체가 터지거나 부식되어 물이 새는 일은 거의 발생하지 않으며,

나중에 스케일이 너무 심해져 내부 열선이 끊어질(단선) 때까지 튜브의 껍데기는 온전히 버텨냅니다.

경수/지하수 환경에서 예산이 허락한다면 현존 히터의 재료 선정에서 무조건 1순위로 추천하는 재질입니다.

​

​

​

4. Cu Tube (구리관)

열전도율이 매우 뛰어나 주로 깨끗한 물(정수, 연수)에 쓰이는 재질입니다.

​

🔴스케일 견디는 능력 (최악, 혹은 유리함) : 구리는 열전도율이 매우 뛰어난 반면,

물속의 미네랄(칼슘, 마그네슘 등)과 화학적 반응을 잘 일으켜 스케일이 가장 빠르고 두껍게 달라붙는 단점이 있습니다.

그러므로 구리는 경수(미네랄 워터)와 상극입니다.

칼슘, 마그네슘과 화학적으로 반응하여 스케일이 가장 빠르고 가장 두껍게 단단히 들러붙습니다.

또한 구리는 고온에서 산화가 빠르고 무른 금속이기 때문에,

스케일이 덮인 상태에서 열을 받으면 튜브 자체가 쉽게 변형되고 부식되어 삭아버립니다.

🔴수명 (매우 짧거나, 양호 - 절대 비추천, 혹은 양호함) : 순수한 물(증류수, 연수)에서는 열효율이 최고지만,

일반 수돗물이나 지하수에서는 스케일이 튜브 표면을 덮어버립니다.

스케일이 덮이면 열이 물로 빠져나가지 못해 히터 내부 온도가 급상승하고,

결국 단선(열선 끊어짐)으로 인해 수명이 가장 짧아질 확률이 높습니다.

또한 산화로 인해 표면이 검게 또는 푸르게 변색됩니다.

경도가 높은 물에 구리 히터를 넣으면 수개월,

심하면 몇 주 만에 스케일 덩어리가 되어 내부 열선이 끊어지거나 동관이 찢어져 버립니다.

지하수나 경수에는 절대 사용해서는 안 됩니다.

​

스케일 관점(“생성/부착”에 유리할 때가 많음)

동은 열전도율이 매우 높아 튜브 표면온도를 낮추는 효과가 커서,

같은 출력에서 스케일 석출 구동력을 낮추는 방향으로 유리한 경우가 많습니다.

즉, 경수에서 “스케일 때문에 히터가 과열되는” 문제만 놓고 보면 상당히 강점이 있습니다.

하지만 수명은 ‘수질 의존’이 매우 큽니다.

동은 경수 자체보다도 아래 조건에서 급격히 불리해질 수 있습니다.

​

산성(pH 낮음), 용존 CO₂ 많음, 특정 이온/황화물, 암모니아 성분

산화성 살균제(강한 잔류염소/차아염소산) + 고온

이종금속 접촉에 의한 갈바닉(전식) 부식(탱크/피팅 재질 조합에 따라)

디스케일링 시 브러싱/스크래치에 연한 재질이라 손상이 누적되기 쉽습니다.

요약 : 경수 “스케일”에는 유리할 수 있으나,

물 성분/살균 조건/전식이 맞지 않으면 수명이 오히려 급격히 짧아질 수 있는 양날의 으로 작용합니다.

​

​

​

3 요약 및 결론

[ 수명 및 스케일 저항성 종합 순위 ]

1위 : STS 316 Seamless (심리스) - 완벽한 구조, 압도적 수명 (초기 비용 높음)

2위 : STS 316L Welded (용접관) - 화학적 내식성 우수, 가성비 좋은 타협안

3위 : STS 304 Welded (용접관) - 경수에서는 용접부 터짐/부식으로 수명 짧음

4위 : Cu (구리) - 경수 사용 불가 (빠른 고장 확정)

​

🔴스케일로 인한 과열 억제(열적으로 유리) : Cu가 가장 유리할 가능성이 큼

🔴단, 수질이 Cu에 우호적이고 전식/살균 조건이 맞는 경우에 한함.

🔴(중요) 경수에서는 재질보다 “와트밀도”가 수명을 더 크게 좌우합니다

​

같은 재질이라도 경수에서 W/cm²가 높으면 스케일이 빨리 쌓여 수명이 급격히 줄어듭니다.

🟢실무적으로는 와트밀도 낮추기(길이↑ 또는 kW↓),

🟢표면처리(산세/패시베이션/전해연마)

🟢주기적 디스케일링이 재질 변경보다 효과가 큰 경우가 많습니다.

​

💡 경수(Hard Water) 사용 시 히터 설계 핵심 꿀팁

재질을 'STS 316 심리스'로 하더라도 스케일 자체를 안 붙게 할 수는 없습니다.

스케일로 인한 고장을 막으려면 재질 업그레이드와 함께 반드시 "와트밀도(Watt Density)"를 낮춰야 합니다.

​

앞에서 일반적인 물의 와트밀도를 7∼9W/㎠로 말씀드렸으나,

지하수나 경도가 높은 물이라면 반드시 용량을 줄이거나 길이를 늘려서,

와트밀도를 4∼6W/㎠수준으로 떨어뜨려야 합니다.

(이것을 Low Watt Density 설계라고 합니다.)

​

🔴경수/정체(순환 거의 없음): 4~5 W/cm² (보수적, 수명/스케일 유리)

🔴일반 수조(약한 순환/교반): 5~6 W/cm² (표준)

🔴강한 순환/흐르는 물: 7~9 W/cm² (고출력 가능)

여기서는 “일반 수조” 기준으로 약 5.5 W/cm²가 되도록 용량을 길이에 비례로 잡으면 일반적인 계산이됩니다.

​

히터의 발열 속도가 히터 표면의 열전달 계수보다, 열이 오르는 속도가 천천히 올라가야 히터에 스케일이 덜 굳어붙습니다.

히터의 와트밀도가 높아서 히터의 표면이 급격히 뜨거워 진다면,

액체에 존재하던 칼슘(Ca), 마그네슘(Mg) 등의 미네랄이 급격히 히터 표면에 고착화 됩니다.

그러므로 히터의 설계시 와트밀도를 가능한 낮추어서 수명을 길게 하여야 하는 것입니다.

"STS 316 심리스 튜브 + 와트밀도 5~6 W/㎠ 이하 설계"가 경수 환경에서 히터 수명을 극대화하는 가장 완벽한 정답입니다.

"와트밀도는 수명과 반비례합니다."

​

​


💡 종합 요약 및 추천

용량 설정: 위 표의 와트밀도 7.5∼8.5W/㎠ 이하의 구간을 타겟으로 용량을 주문하시면 스케일 발생을 최소화하고 히터를 오래 사용할 수 있습니다.

​

💡재질 선택

가장 추천하는 재질은 단연 [STS 316L] 입니다. 초기 제작 비용이 STS 304 대비 약간 높을 수 있으나, 유지보수(히터 교체 비용, 고장으로 인한 장비 정지 등)를 고려하면 수명이 훨씬 길어 경제적입니다.

동(Cu) 튜브는 특수한 목적(예: 오일 가열 또는 완전한 연수/증류수 사용)이 아니라면,

일반적인 물 가열용으로는 권장하지 않습니다. (스케일로 인한 잦은 고장 원인)

​

​

​

궁금한 사항이 있으시거나, 문의가 필요하신 경우

아래의 '문의하기'를 이용하시면 즉시응답이 가능합니다.


​

#플랜지히터 #후렌지히터 #투입히터 #이멀젼히터 #IMMERSION_HEATER #수조용히터 #가온용히터 #온수히터 #탱크히터

#조절기용히터 #컨트롤일체형히터 #온도컨트롤히터 #디지털조절기히터 #온도조절기히터 #영진엔지니어링&히터 #영진히터

#전기히터 #튜블러히터 #파이프히터 #돼지꼬리히터 #가열기 #온수기 #보일러 #공업용히터 #온도자동히터 #유압유히터

#유압유가열히터 #유압유가온히터 #작동유가열히터 #유압유온도조절히터 #작동유온도조절히터

+ Recent posts